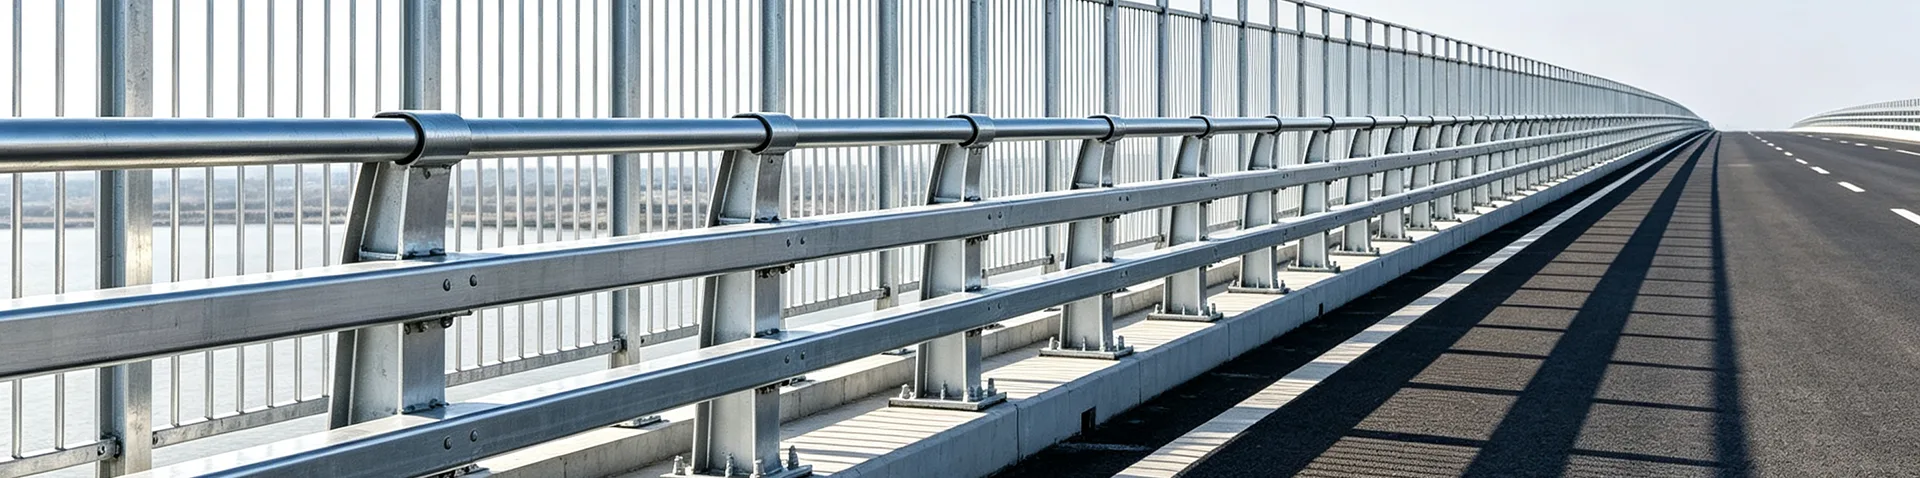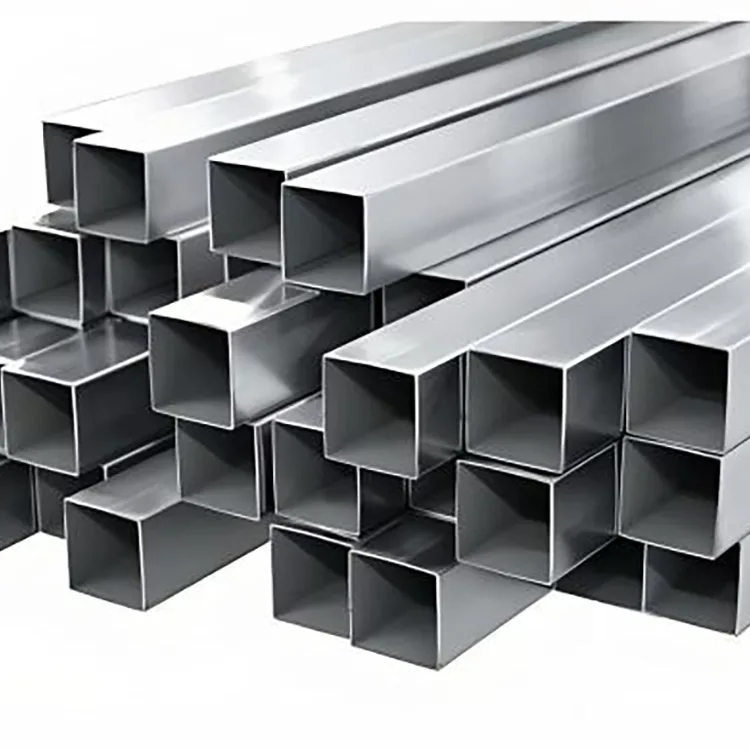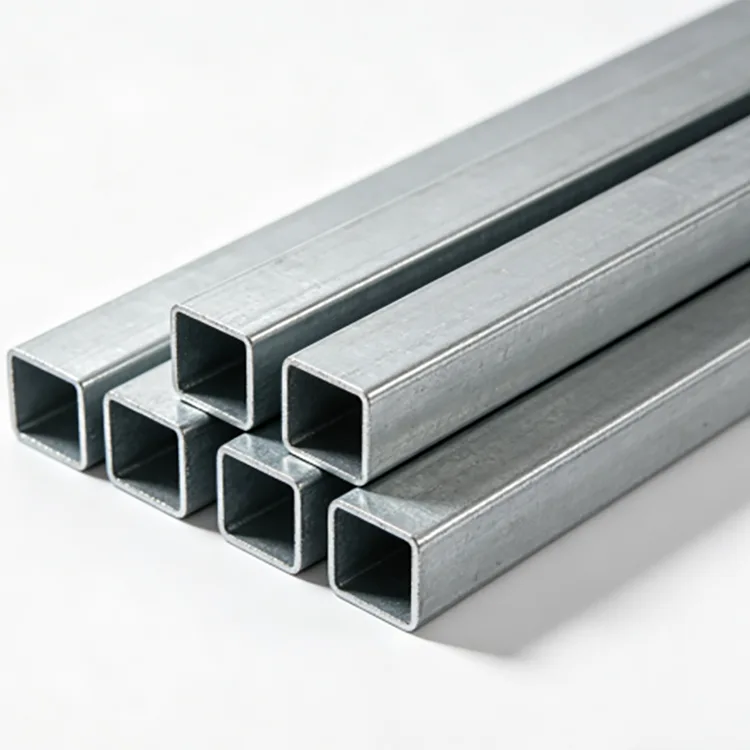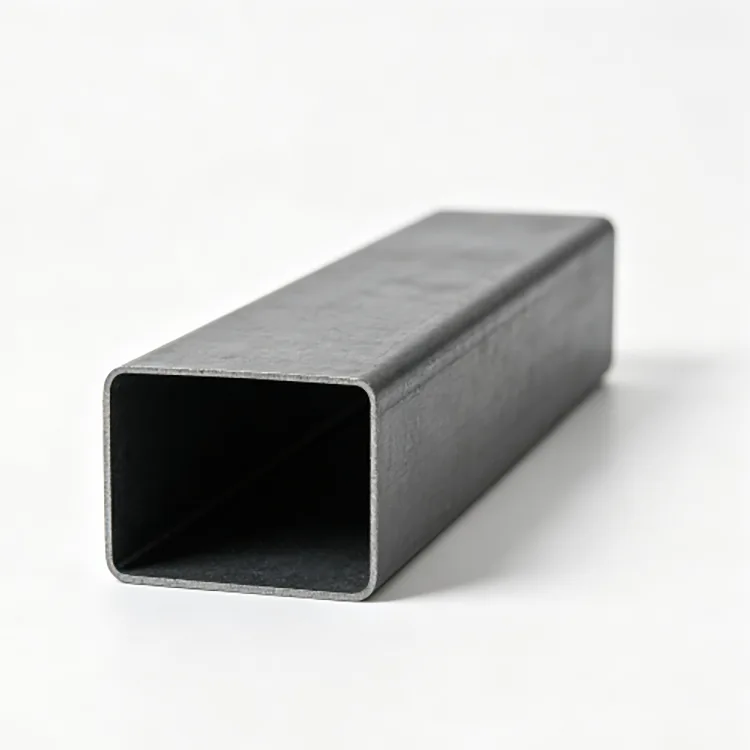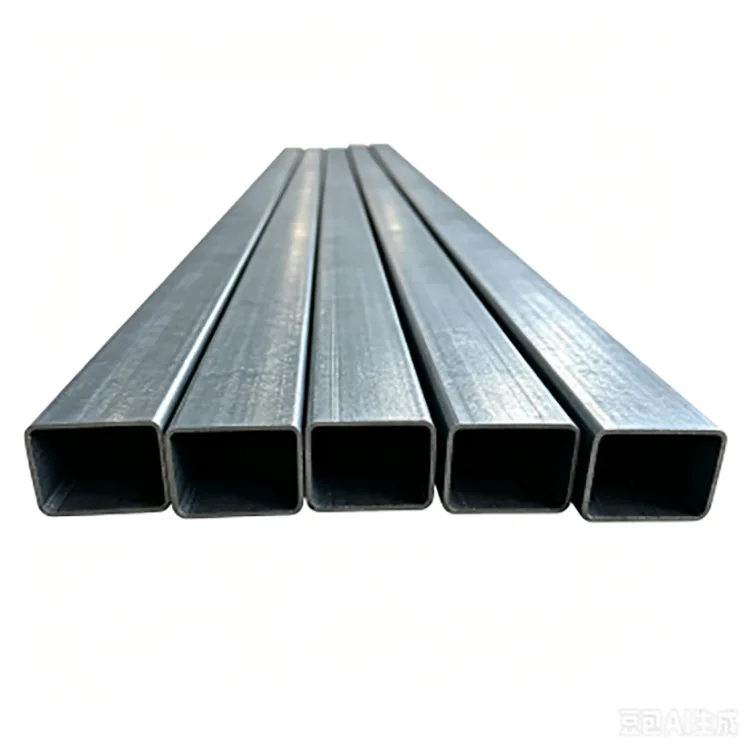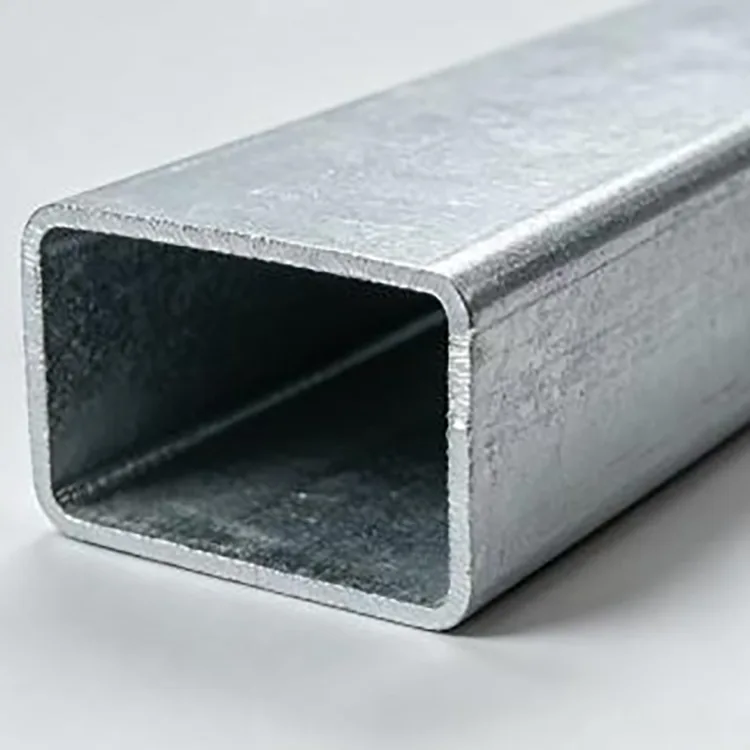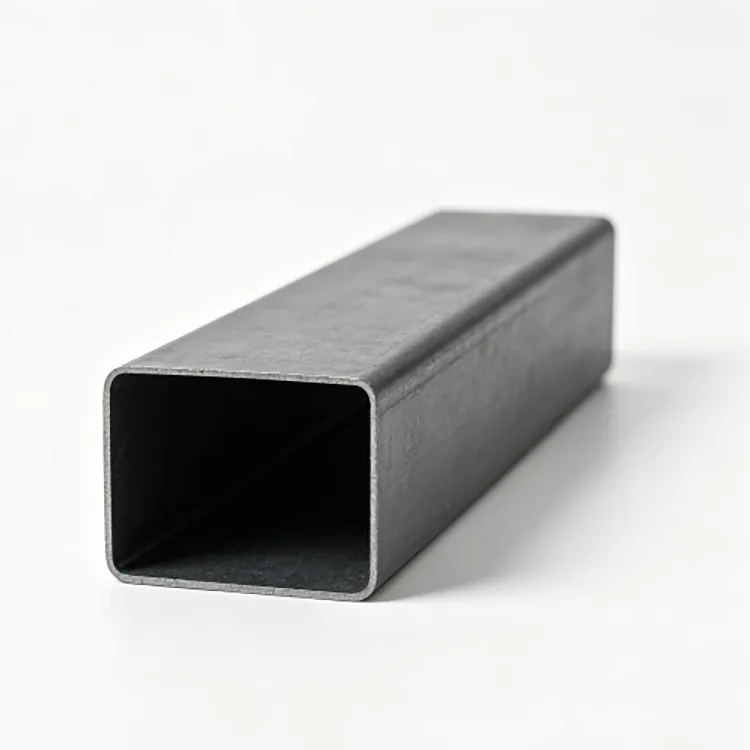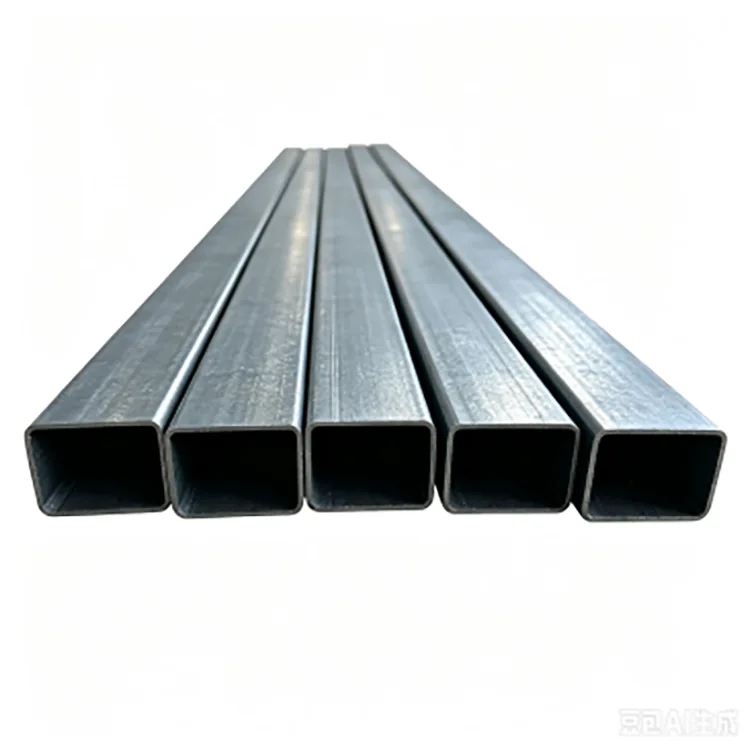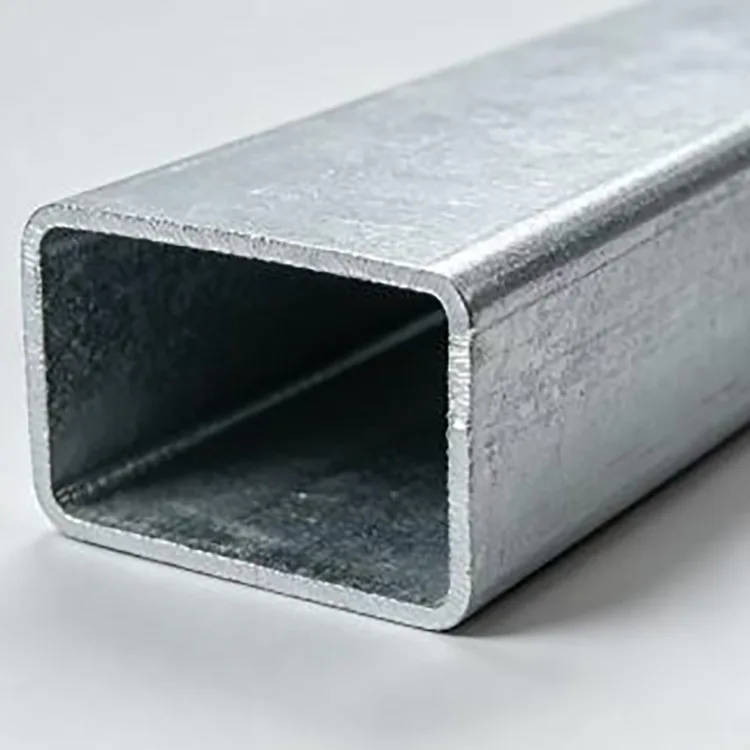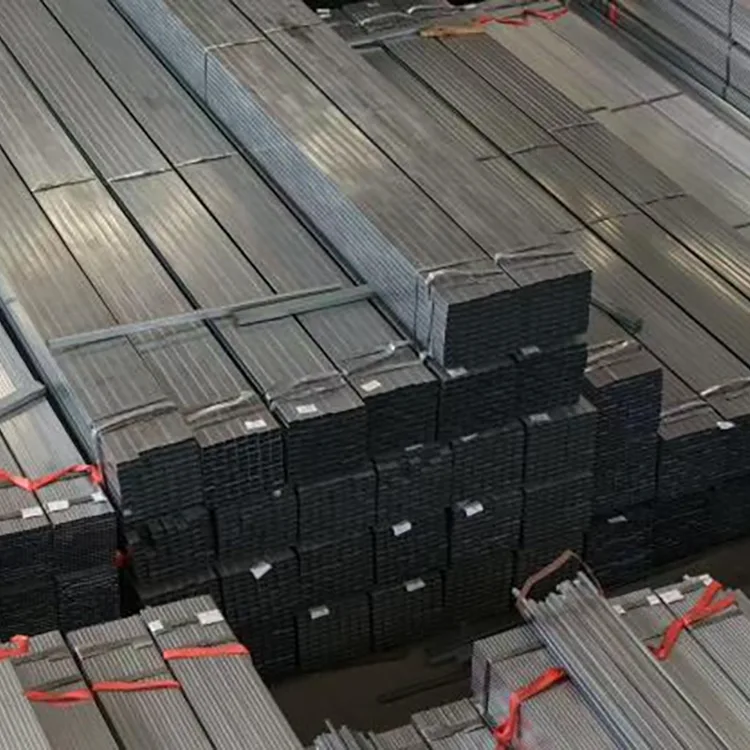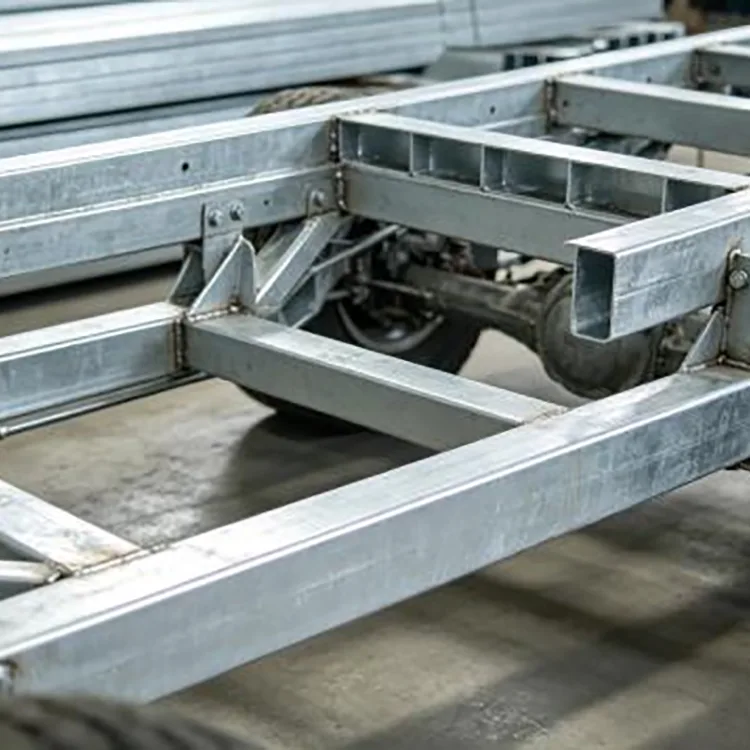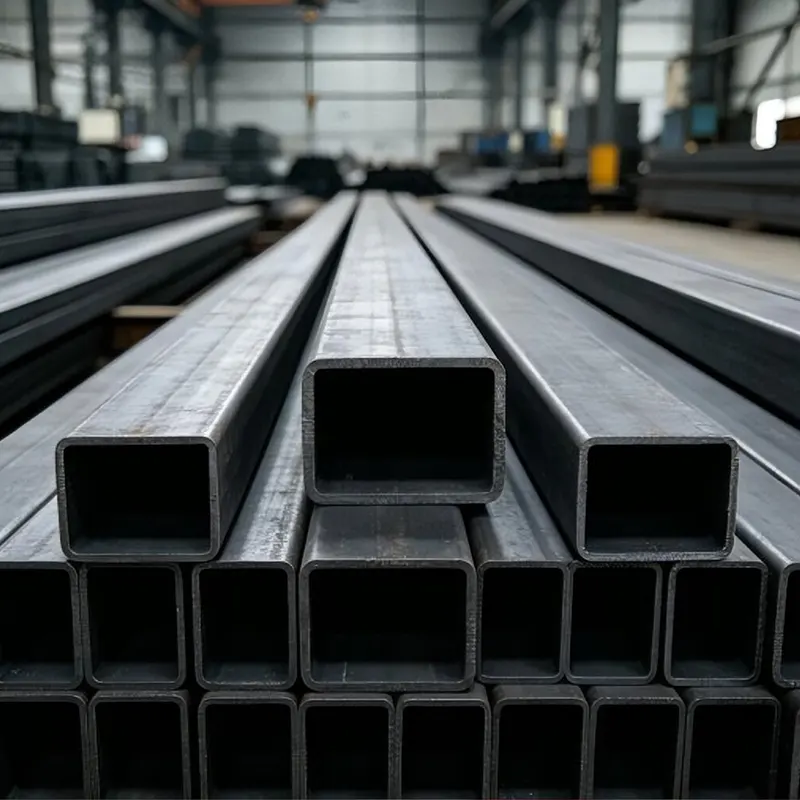
Tubul de oțel dreptunghiular galvanizat la cald este o secțiune tubulară dreptunghiulară sudată fabricată din Q235B, Q355B sau din alte clase specificate de oțel carbon. Banda de oțel este formată la rece într-un profil dreptunghiular, sudată de înaltă frecvență, dimensionată și tăiată înainte ca tubul finit să fie supus pregătirii suprafeței și galvanizării la cald.
Secțiunea dreptunghiulară este utilă atunci când încărcarea sau spațiul de instalare este mai direcțional decât permite un tub pătrat. Oferă o față mai largă pentru suporturi, panouri și conexiuni, păstrând în același timp secțiunea relativ eficientă în greutate. Pentru structurile exterioare, acoperirea cu zinc oferă protecție suplimentară împotriva umidității și coroziunii atmosferice, făcând tubul potrivit pentru aplicații în care oțelul negru neacoperit ar necesita un tratament regulat de suprafață.
Tubul poate fi furnizat ca lungime standard sau prelucrat conform desenelor de proiect, inclusiv tăiere, perforare, îndoire, crestare, găurire, închidere la capăt și teșire.


|
Articol |
Caietul de sarcini |
|
Produs |
Tub de oțel dreptunghiular galvanizat la cald |
|
Oțel de calitate |
Q235B, Q355B și alte clase la cerere |
|
Dimensiune dreptunghiulară |
20×40–200×400 mm |
|
Grosimea peretelui |
1,0–6,0 mm |
|
Lungime standard |
6 m |
|
Lungime fixă |
3–12 m |
|
Acoperire cu zinc |
40–120 g/m² standard; Opțiuni ranforsate de 200–275 g/m² |
|
Suprafaţă |
Galvanizat la cald, finisaj metalic gri-argintiu |
|
Prelucrare |
Tăiere, îndoire, poansonare, crestare, găurire, închidere la capăt, teșire |
|
Livra |
Stoc standard, comenzi de proiect și producție personalizată |
Principala diferență între secțiunile goale dreptunghiulare și pătrate nu este doar aspectul. Raportul lățime-înălțime modifică modul în care secțiunea se potrivește într-o structură și cât de eficient utilizează spațiul disponibil.
Un tub dreptunghiular este adesea selectat pentru elemente orizontale, cadre și suporturi în care o direcție necesită mai multă adâncime de secțiune decât cealaltă. De asemenea, oferă o suprafață de montare mai largă pentru componentele peretelui cortină, panouri, console și părți mecanice.
De exemplu, o secțiune de 100×60 mm oferă producătorului o combinație diferită de rigiditate, spațiu de instalare și utilizarea materialului față de un tub pătrat de 100×100 mm. Prin urmare, alegerea corectă ar trebui să se bazeze pe durata, sarcina, metoda de conectare și spațiul de instalare disponibil, mai degrabă decât numai numele secțiunii.
Tubul de oțel este format și sudat mai întâi, apoi pregătit pentru galvanizare. Contaminanții de suprafață și oxizii sunt îndepărtați prin degresare, decapare și activare, astfel încât zincul topit să poată reacționa corespunzător cu suprafața oțelului.
Tubul preparat este scufundat în zinc topit la aproximativ 450°C. După retragere, se efectuează răcirea și finisarea pentru a obține o acoperire de protecție continuă.
Această secvență este importantă pentru profilele structurale, deoarece secțiunea dreptunghiulară finisată, inclusiv colțurile și suprafețele expuse, primește tratamentul anticoroziv după formare. Pentru achiziționarea proiectelor, cumpărătorii ar trebui să confirme specificația necesară pentru acoperirea cu zinc, mai degrabă decât să întrebe pur și simplu dacă un tub este „galvanizat”.
Acoperirea cu zinc adecvată depinde de locul unde va fi instalat tubul dreptunghiular.
|
Mediu |
Nivel sugerat de zinc |
Aplicații tipice |
|
Interior / cu coroziune scăzută |
40–120 g/m² |
Cadre de mașini, structuri de depozit, suporturi de interior |
|
În aer liber normal |
85–120 g/m² |
Garduri, copertine, structuri municipale, rame exterioare |
|
Umed / expus frecvent |
120–200 g/m² |
Suporturi exterioare, zone industriale umede, unele structuri fotovoltaice |
|
Coastă / cu coroziune ridicată |
200–275 g/m² |
Structuri de coastă, zone cu pulverizare de sare, proiecte fotovoltaice și municipale selectate |
Aceste cifre sunt mai degrabă opțiuni de acoperire decât o garanție universală de viață. Pentru mediile de coastă, chimice sau umede continuu, proiectul ar trebui să ia în considerare și sisteme suplimentare de acoperire, drenaj, protecție de vârf și detalii de conectare.
Q235B este potrivit pentru multe cadre convenționale, suporturi, garduri, structuri de mașini și oțel în general, unde calculul structural nu necesită un grad de rezistență mai mare.
Q355B este mai adecvat atunci când proiectarea implică sarcini mai mari, deschideri mai lungi, cerințe mai puternice de vânt sau zăpadă sau când este importantă reducerea greutății secțiunii. Nota finală ar trebui să fie selectată din calculul de inginerie, mai degrabă decât pur și simplu alegerea materialului mai rezistent pentru fiecare aplicație.
Pentru comenzile de export, calitatea de oțel necesară, standardul aplicabil, proprietățile mecanice și documentele de inspecție trebuie confirmate înainte de producție.
Grosimea peretelui are un efect direct asupra greutății secțiunii, rigidității, rezistenței conexiunii și performanței de fabricație.
Cadrele ușoare și structurile de incintă pot folosi secțiuni cu pereți mai subțiri, în timp ce cadrele portante, bazele echipamentelor și structurile exterioare mai mari necesită în mod normal pereți mai groși.
Gama 20×40–200×400 mm acoperă cadre relativ compacte prin elemente structurale mai mari. Pentru o ofertă, cumpărătorii trebuie să furnizeze dimensiunile exterioare necesare, grosimea peretelui, lungimea, calitatea oțelului, cerințele de acoperire cu zinc și cantitatea. Dacă tubul va fi folosit ca element structural, condițiile de deschidere, de sarcină și de conectare sunt de asemenea utile pentru selectarea materialului.
Producția începe cu bobine de oțel care sunt verificate pentru calitate, grosime și starea suprafeței. Banda este apoi nivelată și formată progresiv la rece în profilul dreptunghiular necesar.
Sudarea de înaltă frecvență îmbină banda formată, urmată de dimensionare și îndreptare pentru a controla secțiunea finită. Tăierea cu lungime fixă, perforarea sau alte prelucrări pot fi finalizate conform comenzii înainte de galvanizare.
Tuburile pregătite trec apoi prin degresare, decapare și tratament cu flux. Zincarea la cald este efectuată la aproximativ 450°C, urmată de răcire, finisarea suprafeței cu zinc și inspecția dimensională și a stratului final.
Finalizarea principalelor operațiuni de formare și perforare înainte de galvanizare ajută, de asemenea, la evitarea deteriorării inutile a stratului de zinc finit în timpul fabricării.
Pentru comenzile în vrac, calitatea nu este determinată doar de aspect. Calitatea și grosimea oțelului primit sunt verificate mai întâi, urmate de inspecția dimensională în timpul formării și inspecția tubului finit.
Punctele de control cheie includ dimensiuni dreptunghiulare, grosimea peretelui, dreptatea, starea sudurii, lungimea tăieturii, calitatea suprafeței și acoperirea cu zinc. Greutatea sau grosimea stratului de acoperire poate fi verificată în raport cu specificațiile de proiect convenite.
Pentru proiectele de export, certificatele de materiale, înregistrările de inspecție, listele de ambalare și alte documente necesare pot fi întocmite conform comenzii. Inspecția terță parte poate fi, de asemenea, aranjată atunci când este cerut de cumpărător sau de proiect.
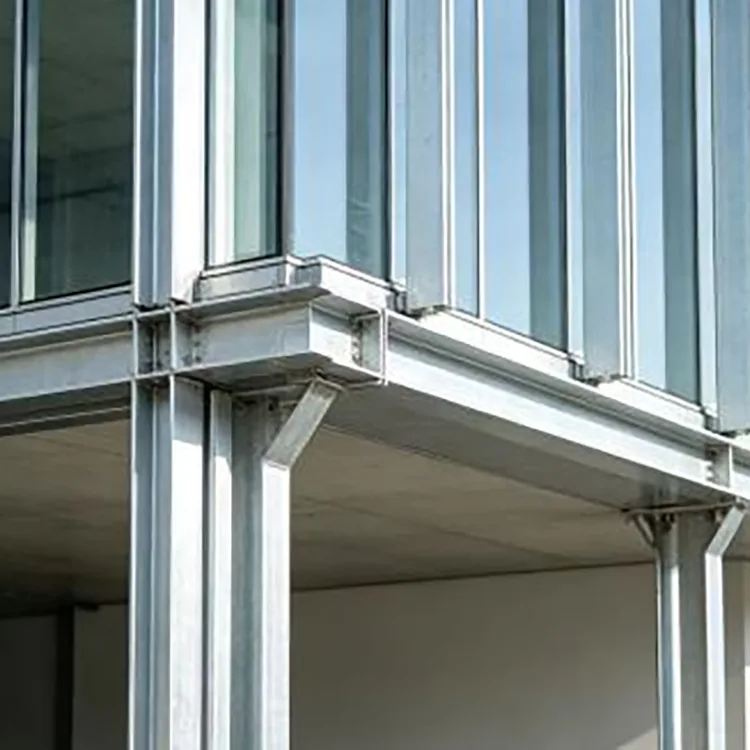
Fața dreptunghiulară este convenabilă pentru cadre de perete cortină, suporturi de fațadă, pereți despărțitori și elemente structurale secundare unde spațiul de conectare și rigiditatea direcțională contează.
Balustradele, balustradele, adăposturile, structurile peisagistice, ramele publicitare și alte structuri metalice expuse beneficiază de protecția suplimentară împotriva coroziunii a galvanizării la cald.
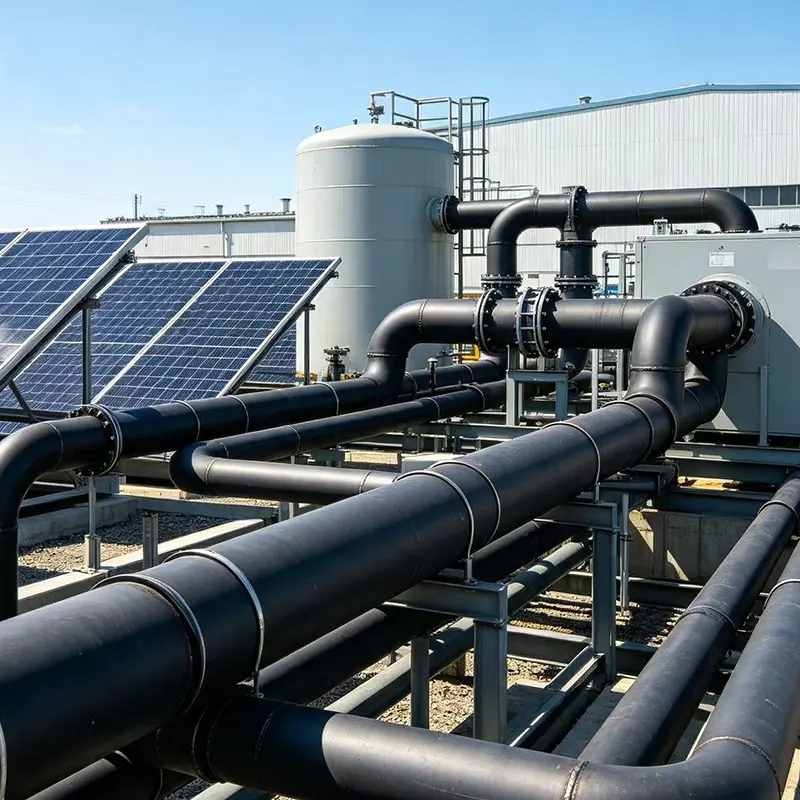
Tuburile dreptunghiulare pot fi utilizate pentru elementele de susținere PV selectate, cadrele echipamentelor și structurile auxiliare. Pentru proiectele de coastă sau cu umiditate ridicată, trebuie luată în considerare o specificație mai mare de zinc în funcție de mediul de coroziune.
Fețele plate ale secțiunii dreptunghiulare simplifică instalarea suportului și montarea echipamentului. Utilizările tipice includ bazele mașinii, cadrele transportoarelor, suporturile de automatizare și platformele de echipamente.
Tubul poate fi utilizat pentru componente de rafturi, cadre de susținere, structuri de depozit și elemente auxiliare unde sunt necesare consistență dimensională și rezistență la coroziune.
Combinația sa de geometrie dreptunghiulară, greutatea moderată și procesarea disponibilă îl face potrivit pentru cadre de sere, structuri de scenă, cadre temporare și alte ansambluri fabricate.
Pentru proiectele cu dimensiuni repetate de instalare, preprocesarea poate reduce munca de tăiere și găurire la locul de muncă.
Serviciile obișnuite includ tăierea cu lungime fixă, perforarea, crestarea, găurirea, îndoirea, teșirea și închiderea capetelor. Prelucrarea se poate baza pe un desen, un fișier DXF/CAD sau un program de dimensiuni.
Când se fac găuri sau tăieturi după galvanizare, zona de oțel expusă trebuie să primească o protecție adecvată pentru reparații bogate în zinc. Din acest motiv, este, în general, de preferat să se finalizeze ștanțarea și tăierea planificate înainte de etapa de galvanizare la cald ori de câte ori proiectul de producție o permite.
Alegerea depinde în principal de mediul de instalare și de cerințele de întreținere.
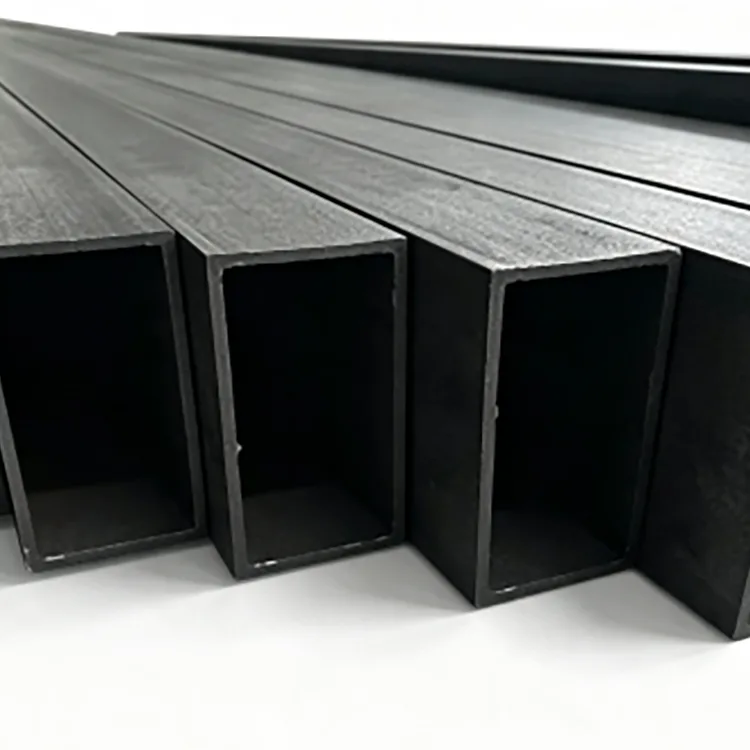
Tubul dreptunghiular negru are un cost inițial de material mai mic și poate funcționa bine pentru structurile interioare uscate, unde suprafața va primi o acoperire adecvată sau coroziunea nu este o problemă majoră.
Tubul dreptunghiular galvanizat la cald are un strat de zinc care oferă atât o barieră fizică, cât și protecție împotriva coroziunii. Prin urmare, este mai potrivit pentru aplicații în aer liber și umede în care vopsirea repetată sau tratarea ruginii ar crește munca de întreținere.
Pentru proiectele în aer liber pe termen lung, compararea numai a prețului de achiziție poate induce în eroare. Specificațiile acoperirii, expunerea așteptată, cerințele de fabricație și planul de întreținere ar trebui să fie incluse în comparația costurilor.
Un proiect municipal de drum și trafic a folosit tub dreptunghiular Q235B 100×60×4 mm galvanizat la cald pentru cadrele de susținere, inclusiv adăposturi rutiere și structuri de balustradă. Combinația dintre rigiditatea secțiunii dreptunghiulare și protecția galvanizată a fost selectată pentru expunerea în aer liber la ploaie, vânt și praf.
Un proiect de depozit logistic a folosit tub dreptunghiular galvanizat la cald de 40×80×2,0 mm pentru aplicații cu rack și cadru de echipamente. Dimensiunile consistente ale secțiunii au ajutat la asamblare, în timp ce suprafața galvanizată a fost potrivită pentru condițiile de umiditate asociate cu depozitul și utilizarea industrială.


Înainte de a plasa o comandă în vrac, confirmați aceste puncte:
|
Cerinţă |
Informații de confirmat |
|
Secțiune |
20×40–200×400 mm sau personalizat |
|
Grosimea peretelui |
1,0–6,0 mm |
|
Oțel de calitate |
Q235B, Q355B sau grad specificat |
|
Lungime |
6 m standard sau 3–12 m lungime fixă |
|
Acoperire cu zinc |
Greutatea/grosimea acoperirii necesare |
|
Prelucrare |
Tăiere, perforare, îndoire, fante, găurire etc. |
|
Inspecţie |
Certificat de fabrică, inspecție dimensională, inspecție acoperire, inspecție terță parte dacă este necesar |
|
Ambalare |
Exportați ambalaje impermeabile, chingi din oțel și protecție împotriva deteriorărilor cauzate de manipulare |
Tubul pătrat are dimensiuni laterale egale și este utilizat în mod obișnuit pentru coloane, cadre și elemente care necesită o geometrie mai echilibrată. Tubul dreptunghiular are lungimi laterale diferite și este adesea mai convenabil pentru elemente orizontale, cadre de perete cortină, structuri de echipamente și aplicații în care rigiditatea direcțională sau o suprafață de montare mai largă este utilă.
Da. Dimensiunile non-standard ale secțiunilor, lungimile fixe și cerințele de procesare pot fi discutate în funcție de desenul proiectului și de fezabilitatea producției.
Da. Se pot aranja tăierea, perforarea, crestarea, găurirea, îndoirea, închiderea la capăt și teșirea. Pentru produsele galvanizate, procesarea planificată este în mod normal finalizată înainte de galvanizarea la cald, acolo unde este posibil.
Nu. Expunerea normală în interior în exterior nu necesită automat cel mai ridicat nivel de zinc. Acoperirea trebuie selectată în funcție de umiditate, pulverizare de sare, expunere la substanțe chimice, frecvența de umectare și perioada de funcționare estimată.
Nu automat. Deși Q355B are o rezistență mai mare, schimbarea calității oțelului nu înseamnă că aceeași secțiune poate fi întotdeauna utilizată fără a verifica proiectarea structurală, conexiunile, cerințele de sudură și standardul aplicabil.
Da, dar sudarea deteriorează stratul de zinc local și produce fum care conțin zinc. Sunt necesare ventilație adecvată, proceduri de sudare și reparații bogate în zinc după sudare.
Certificatele de materiale, înregistrările de inspecție a produselor, listele de ambalare, facturile comerciale și alte documente de export sau de proiect pot fi întocmite conform cerințelor de comandă convenite.
În mod normal, comenzile de stoc pot fi pregătite pentru expediere în aproximativ 3–7 zile lucrătoare. Comenzile standard de producție sunt de obicei în jur de 10-15 zile lucrătoare, în timp ce comenzile de volum mare sau personalizate trebuie confirmate în funcție de dimensiunea secțiunii, acoperirea cu zinc și cerințele de procesare.
Abordare
Drumul arterial secundar nr. 2-1, zona de extindere a zonei industriale Daqiuzhuang, districtul Jinghai, Tianjin, China
Tel