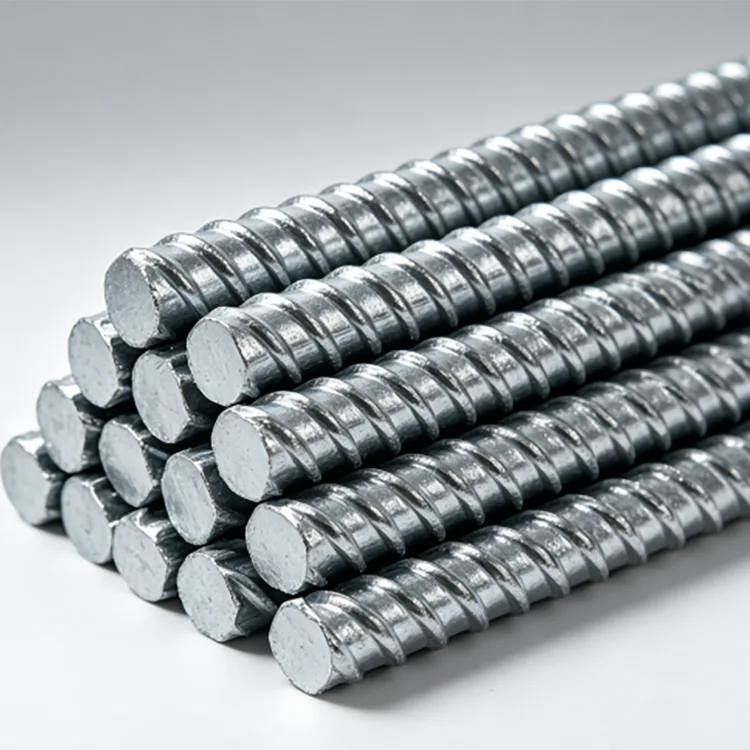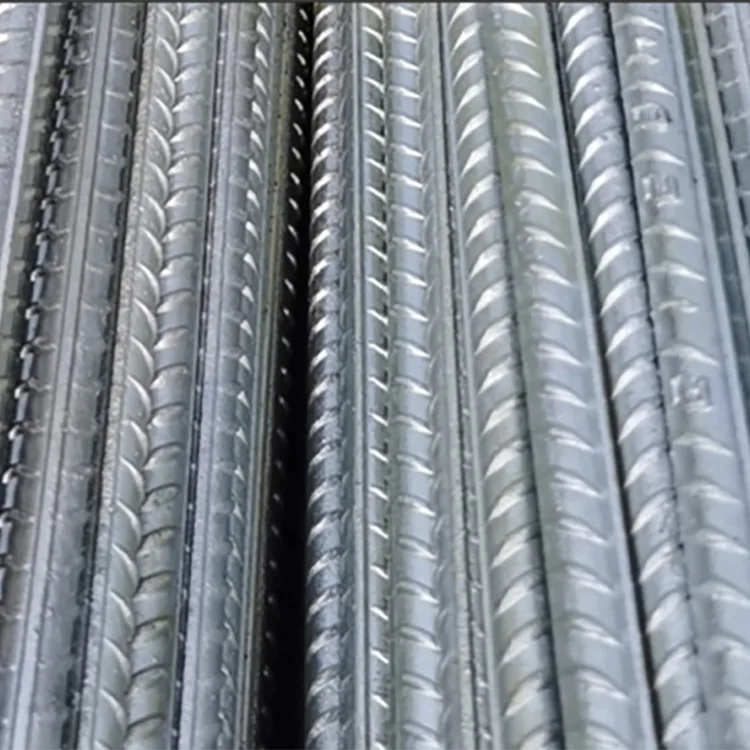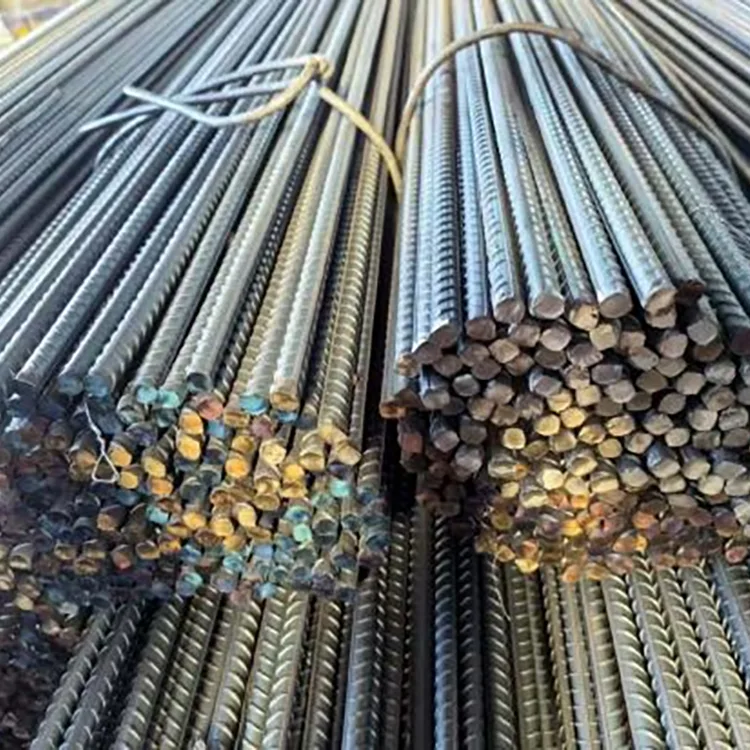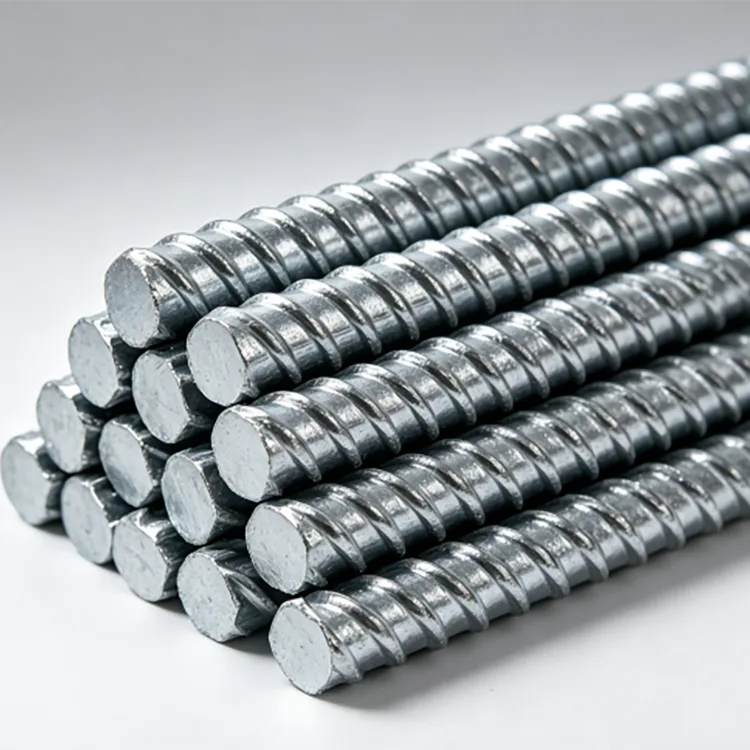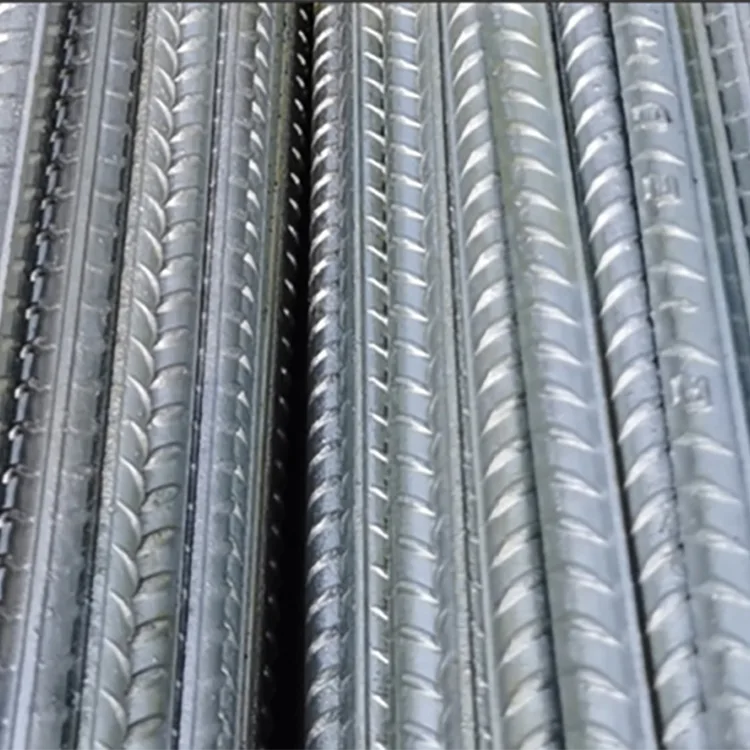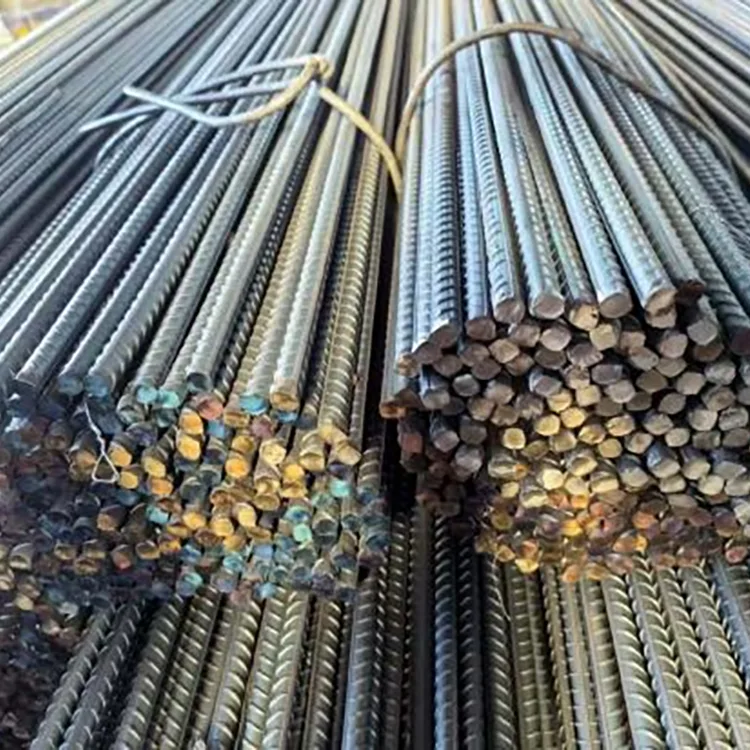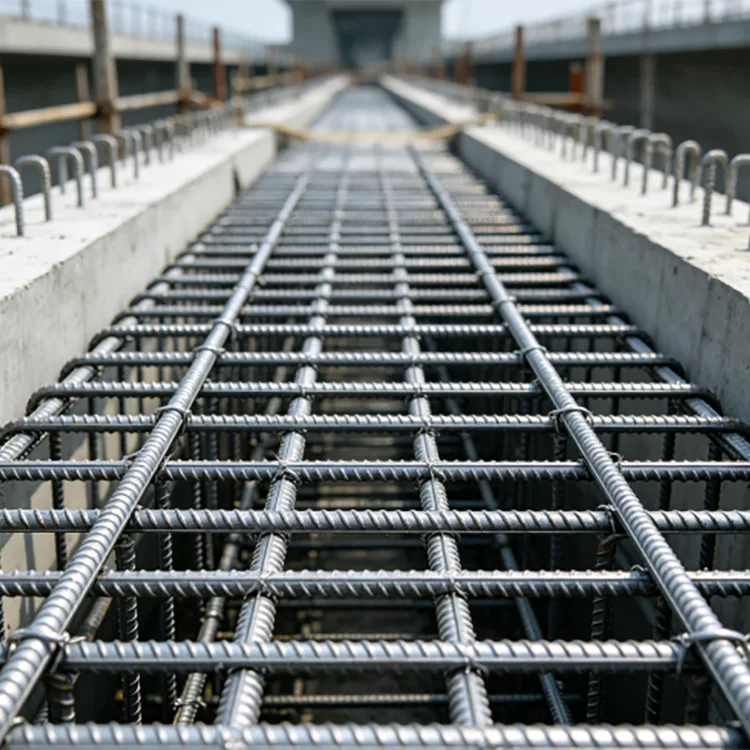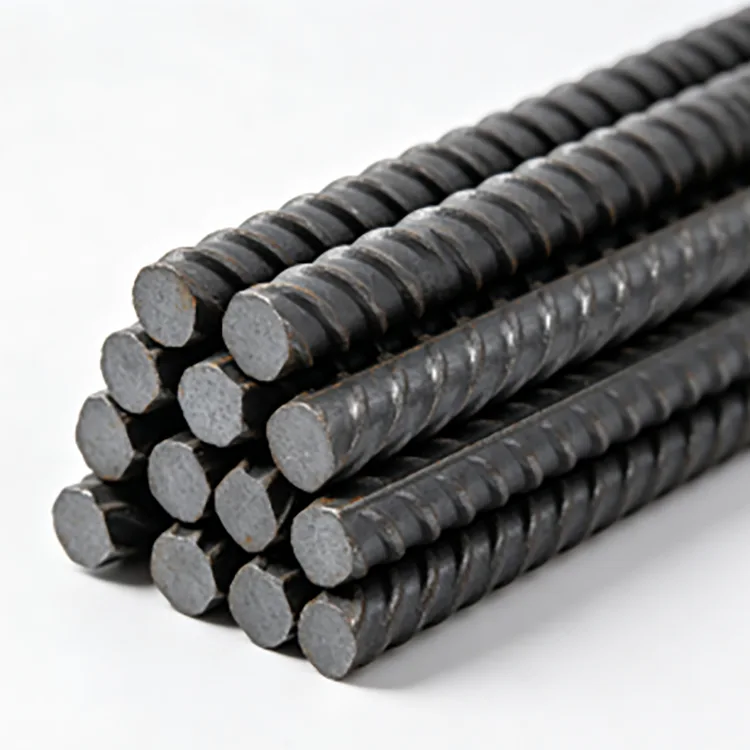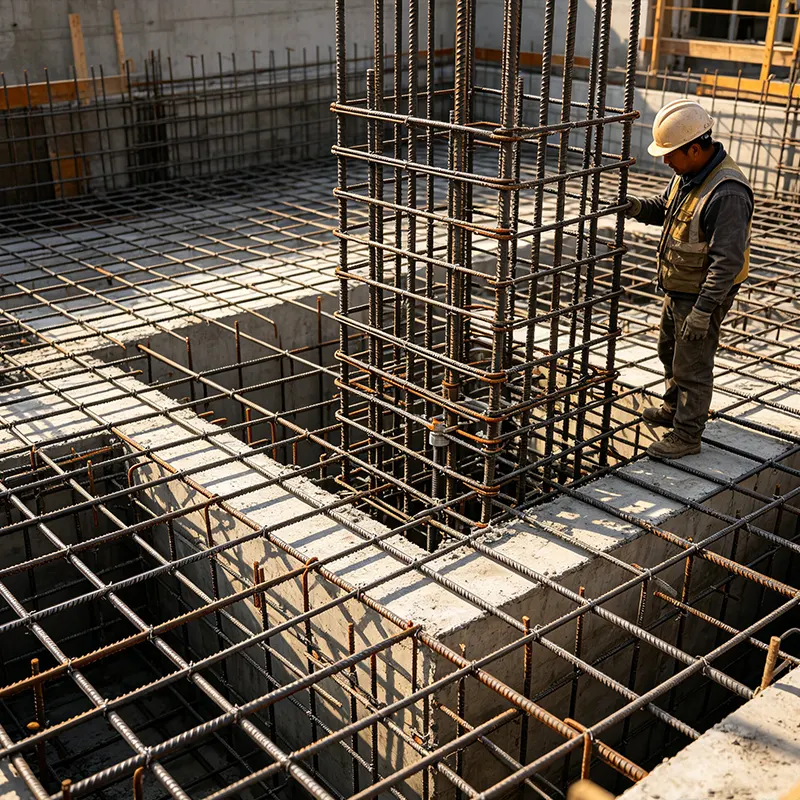
Bara de armare din oțel galvanizat la cald este oțel de armare cu nervuri obișnuit laminat la cald, cu un strat de zinc aplicat pe bara finită. Bara de armare își păstrează suprafața cu nervuri și este utilizată ca armătură în interiorul sau în jurul structurilor de beton unde bara de armare neagră convențională poate fi expusă la un risc mai mare de coroziune.
Motivul principal pentru a specifica armătura galvanizată nu este creșterea capacității portante de bază a armăturii. Scopul său este de a adăuga protecție împotriva coroziunii suprafeței de oțel. Acest lucru devine deosebit de util în structurile expuse la apă, umiditate, medii care conțin cloruri, sol contaminat sau umeziri și uscări repetate.
Calitățile disponibile includ HRB400, HRB400E, HRB500 și HRB500E, cu diametre de la Φ6 mm la Φ40 mm. Lungimi fixe, tăiere și alte procese pot fi aranjate pentru cerințele proiectului.


|
Articol |
Caietul de sarcini |
|
Produs |
Bară de armare din oțel galvanizat la cald |
|
Material de bază |
Oțel de armare cu nervuri laminat la cald |
|
Clase de oțel |
HRB400, HRB400E, HRB500, HRB500E |
|
Diametre comune |
Φ6, Φ8, Φ10, Φ12, Φ14, Φ16, Φ18, Φ20, Φ22, Φ25, Φ28, Φ32, Φ40 mm |
|
Lungimi standard |
9 m, 12 m |
|
Lungime personalizată |
6–15 m |
|
Material de bază Standard |
GB/T 1499.2-2018 |
|
Standard de galvanizare |
EN ISO 1461 |
|
Acoperire cu zinc standard |
≥85 μm |
|
Acoperire cu zinc ranforsat |
Până la 275 μm |
|
Suprafaţă |
Finisaj galvanizat gri-argintiu cu nervuri transparente |
|
Prelucrare |
Tăiere, îndoire, filetare și alte prelucrări convenite |
Betonul oferă în mod normal un grad de protecție oțelului încorporat prin mediul său alcalin. Situația se schimbă atunci când betonul este expus la clorură, umiditate, carbonatare, fisuri sau alte condiții care permit substanțelor care favorizează coroziune să ajungă la armătură.
Un strat galvanizat adaugă un alt strat de protecție barei de armare. Zincul acționează ca o barieră fizică și poate oferi, de asemenea, protecție sacrificială atunci când suprafața de oțel este expusă local.
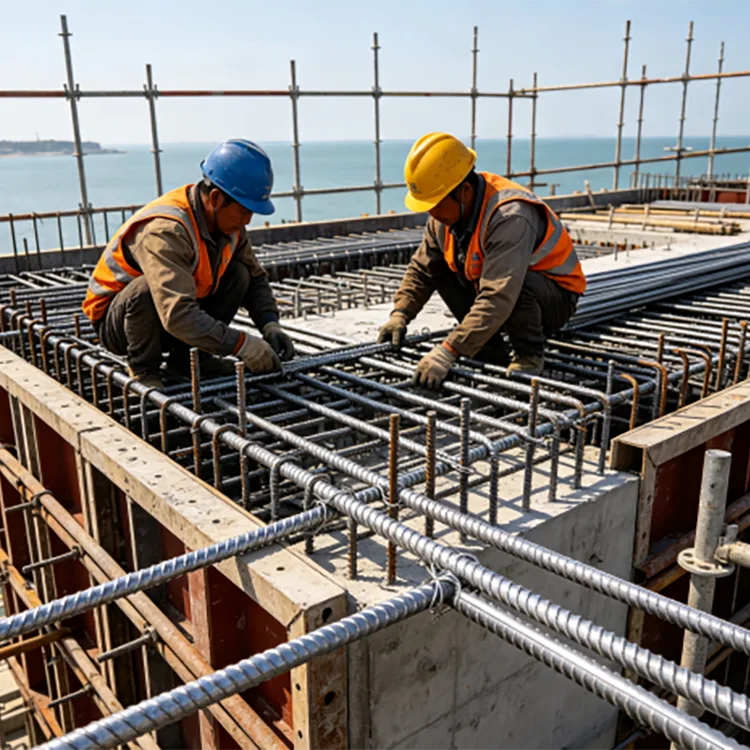
Acest lucru face ca armătura galvanizată să fie deosebit de relevantă pentru structurile în care coroziunea armăturii ar fi dificil sau costisitor de reparat după construcție. Exemplele tipice includ infrastructura de coastă, structurile de tratare a apei, componentele podurilor, fundațiile exterioare și anumite structuri îngropate.
Bara de armare este inspectată înainte de galvanizare pentru a confirma calitatea, diametrul și starea suprafeței sale de oțel. Pregătirea suprafeței îndepărtează apoi uleiul, calcarul și alți contaminanți, astfel încât zincul să se poată lega corespunzător de oțel.
După decapare și tratare cu flux, bara de armare este scufundată în zinc topit la aproximativ 450°C. Zincul reacţionează cu suprafaţa de oţel pentru a forma o acoperire galvanizată metalurgică. După retragere, excesul de zinc este controlat, urmat de răcire, pasivizare și inspecție finală.
O atenție deosebită este acordată nervurilor și văilor barei deformate. Profilul finit trebuie să rămână clar definit deoarece nervurile contribuie la interblocarea mecanică între armătură și beton.
Alegerea ar trebui să urmeze proiectul structural mai degrabă decât cerințele de galvanizare.
HRB400 / HRB400E este potrivit pentru multe structuri convenționale din beton armat, fundații de echipamente, infrastructură electrică și proiecte generale de protecție împotriva coroziunii. Acolo unde este specificată performanța seismică, gradul E ar trebui să fie selectat atunci când este cerut de proiectul proiectului și standardul aplicabil.
HRB500 / HRB500E oferă un nivel mai mare de curgere la curgere și este mai potrivit pentru proiectele cu cerere mai mare de armătură, sarcini structurale mai mari sau proiecte în care armătura cu rezistență mai mare poate ajuta la optimizarea cantităților de armătură.
Pentru infrastructura de coastă cu încărcături grele, proiecte mari de energie regenerabilă și structuri majore de protecție împotriva coroziunii, HRB500E poate fi luat în considerare atunci când este specificat de proiectul structural.
Diametrul trebuie determinat din programul de armătură, cerințele de încărcare, dimensiunile elementelor din beton și regulile de detaliere.
|
Diametru |
Utilizare tipică |
|
Φ6–Φ12 mm |
Armătură ușoară, elemente secundare, etrieri și componente mai mici |
|
Φ14–Φ25 mm |
Armătură principală pentru grinzi, stâlpi, fundații și baze de echipamente |
|
Φ28–Φ40 mm |
Fundații mari, structuri grele, poduri și infrastructură majoră |
Aceste intervale sunt referințe pentru achiziții, mai degrabă decât înlocuitori pentru calculele structurale. O bară mai mare nu este automat mai bună dacă nu se potrivește cu distanța necesară de armătură, acoperirea betonului și detaliile de conectare.
Bara de armare galvanizată poate fi utilizată în fundațiile de turbine eoliene, fundațiile substațiilor, infrastructura fotovoltaică și alte proiecte de energie în aer liber, unde armăturile pot fi expuse la umiditate și la condițiile solului.
Stațiile de epurare, rezervoarele de apă, structurile de drenaj, canalele, structurile de reținere și alte lucrări de beton legate de apă pot necesita o protecție suplimentară împotriva coroziunii de armare.
Clădirile marine și de coastă, porturile, podurile, dighele și alte structuri expuse la clorură sunt aplicații comune în care coroziunea armăturii încorporate poate deveni o problemă de întreținere pe termen lung.
Bazele echipamentelor, fundațiile panourilor publicitare, fundațiile peretelui cortină și fundațiile exterioare cu structură din oțel pot utiliza armături galvanizate acolo unde umiditatea și expunerea la sol justifică protecția suplimentară.
Coridoarele subterane de utilități, fundațiile echipamentelor îngropate și alte structuri subterane din beton pot specifica armatura galvanizată în cazul în care condițiile solului și proiectarea identifică coroziunea armăturii ca un risc.
Bara de armare galvanizată poate fi tăiată și îndoită conform designului de armătură. Cu toate acestea, fabricarea ar trebui să fie planificată având în vedere acoperirea cu zinc.
Acolo unde tăierea expune oțelul gol, zona tăiată trebuie inspectată și reparată cu o acoperire adecvată bogată în zinc, atunci când este cerut de specificațiile proiectului.
Sudarea afectează și local stratul galvanizat. Zincul trebuie îndepărtat din zona de sudură conform procedurii de sudare, iar zona afectată trebuie să primească reparații adecvate împotriva coroziunii după sudare și răcire.
Din acest motiv, atunci când un proiect necesită o prefabricare extinsă, este util să se confirme programul de îndoire, tăiere și sudare înainte de galvanizare, mai degrabă decât să se trateze toată prelucrarea ca o operație de post-galvanizare.
Galvanizarea nu îndepărtează nervurile de pe bara de armare. Geometria nervurii rămâne disponibilă pentru blocarea mecanică cu beton.
Pentru un proiect structural specific, totuși, lipirea și ancorarea trebuie evaluate în conformitate cu standardul aplicabil de proiectare a betonului, diametrul barei, rezistența betonului, acoperirea, lungimea de dezvoltare și metoda de construcție. Starea galvanizată ar trebui inclusă în specificația proiectului, mai degrabă decât să presupunem că fiecare detaliu din beton este automat identic cu armătura neacoperită.
Pentru cerințele generale de protecție împotriva coroziunii, poate fi specificată o acoperire galvanizată standard de ≥85 μm. Acolo unde proiectul are o expunere mai puternică la pulverizare de sare, umiditate sau condiții corozive, se poate discuta despre o acoperire mai groasă de până la 275 μm.
Cerința de acoperire trebuie convenită înainte de producție, deoarece nivelul necesar de zinc afectează procesul de galvanizare, criteriile de inspecție și costul proiectului.
Pentru mediile de coastă, marine sau agresive din punct de vedere chimic, grosimea zincului trebuie luată în considerare împreună cu acoperirea betonului, calitatea betonului, controlul fisurilor, drenaj și proiectarea generală de protecție împotriva coroziunii.
Inspecția calității începe cu armatura de bază. Calitatea oțelului, diametrul, starea suprafeței și proprietățile mecanice sunt verificate în raport cu specificațiile de achiziție.
După galvanizare, barele finite sunt inspectate pentru continuitatea acoperirii, starea suprafeței, defecte vizibile și grosimea stratului de zinc. Profilul nervurii și dimensiunile barei sunt de asemenea verificate deoarece acumularea excesivă de zinc nu ar trebui să interfereze cu manipularea sau construcția normală.
Pentru comenzile de export și de inginerie, pot fi furnizate certificate de materiale din fabrică, înregistrări de inspecție galvanizare, documentație de ambalare și alte documente de calitate convenite. Inspecția terță parte poate fi, de asemenea, aranjată atunci când proiectul o cere.
Un proiect de infrastructură electrică a selectat bara de armare galvanizată la cald HRB400E pentru fundații de turbine eoliene, structuri de stații, armături auxiliare pentru construcții legate de împământare și componente portante încorporate.
Selecția sa bazat pe necesitatea de a combina cerințele de armătură de grad seismic cu protecție suplimentară împotriva coroziunii în condiții exterioare care implică ploaie, contactul cu solul și expunerea pe termen lung a mediului. Suprafața galvanizată a oferit protecție suplimentară, în timp ce bara cu nervuri a menținut configurația de armătură necesară.

Armatura neagră rămâne potrivită pentru multe proiecte convenționale din beton armat în care sistemul de beton și condițiile de expunere asigură o protecție suficientă împotriva coroziunii.
Bara de armare galvanizată are un cost inițial de material mai mare datorită procesului suplimentar de galvanizare. Valoarea sa devine mai evidentă atunci când coroziunea armăturii ar crea dificultăți substanțiale de reparație sau costuri ciclului de viață.
Pentru achiziții, comparația ar trebui, prin urmare, să includă clasa de expunere, perioada de serviciu estimată, proiectarea betonului, accesul la întreținere și consecințele coroziunii armăturii, mai degrabă decât să compare doar prețul pe tonă.
|
Cerinţă |
Detalii |
|
Oțel de calitate |
HRB400 / HRB400E / HRB500 / HRB500E |
|
Diametru |
Φ6–Φ40 mm sau specific proiectului |
|
Lungime |
9 m / 12 m standard sau 6–15 m personalizat |
|
Acoperire cu zinc |
≥85 μm specificații standard sau mai groase |
|
Cantitate |
Tonajul total și defalcarea diametrului |
|
Prelucrare |
Tăiere, îndoire, filetare sau alte cerințe |
|
Aplicație |
Coastă, îngropată, apă, energie electrică, PV, pod, fundație etc. |
|
Inspecţie |
Inspecție în fabrică, certificat de material, inspecție de acoperire sau inspecție terță parte |
Procesul de galvanizare este în primul rând un tratament de protecție a suprafeței. Bara de armare finită trebuie să îndeplinească în continuare cerințele mecanice specificate pentru calitatea sa de oțel. Proprietățile mecanice trebuie verificate prin inspecția materialelor aplicabile și cerințele proiectului.
Da. Nervurile deformate rămân pe bară și asigură interblocarea mecanică cu betonul. Cerințele de ancorare și dezvoltare specifice proiectului ar trebui să respecte în continuare standardul de proiectare structurală aplicabil.
Da, dar sudarea afectează stratul de zinc din jurul sudurii. Procedura de sudare ar trebui să țină cont de suprafața galvanizată, iar protecția cu zinc deteriorată trebuie reparată după sudare.
Poate fi îndoit atunci când operația de îndoire este compatibilă cu gradul barei, diametrul și cerințele proiectului. Pentru o fabricație extinsă, este de preferat să confirmați programul de îndoire înainte de galvanizare și să inspectați acoperirea după îndoire.
Nu neapărat. Expunerea de coastă și marină poate necesita o specificație mai mare de zinc. Se poate discuta despre o acoperire de până la 275 μm, împreună cu acoperirea din beton și designul general de control al coroziunii al proiectului.
Principala diferență este nivelul de rezistență specificat. HRB400E are un nivel de curgere de cel puțin 400 MPa, în timp ce HRB500E are un nivel de curgere de cel puțin 500 MPa. Denumirea E este asociată cu cerințe suplimentare relevante pentru aplicațiile seismice.
Da. Lungimile standard sunt de 9 m și 12 m, în timp ce lungimile fixe de la 6–15 m pot fi discutate în funcție de programul proiectului și cerințele de transport.
Certificatele de materiale, înregistrările de inspecție a produsului, documentația de inspecție a galvanizării, listele de ambalare și alte documente de export sau de proiect convenite pot fi întocmite în conformitate cu specificația de achiziție.
Abordare
Drumul arterial secundar nr. 2-1, zona de extindere a zonei industriale Daqiuzhuang, districtul Jinghai, Tianjin, China
Tel