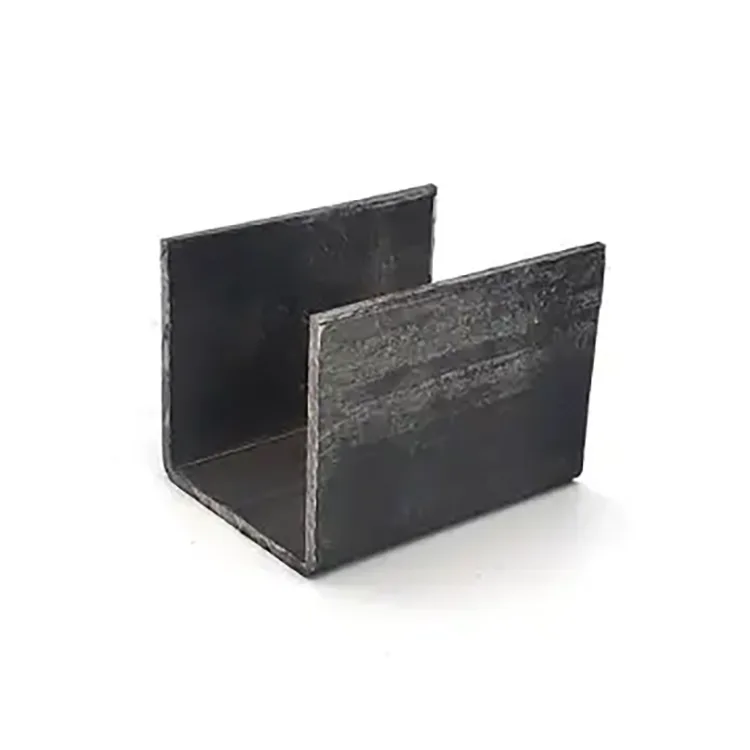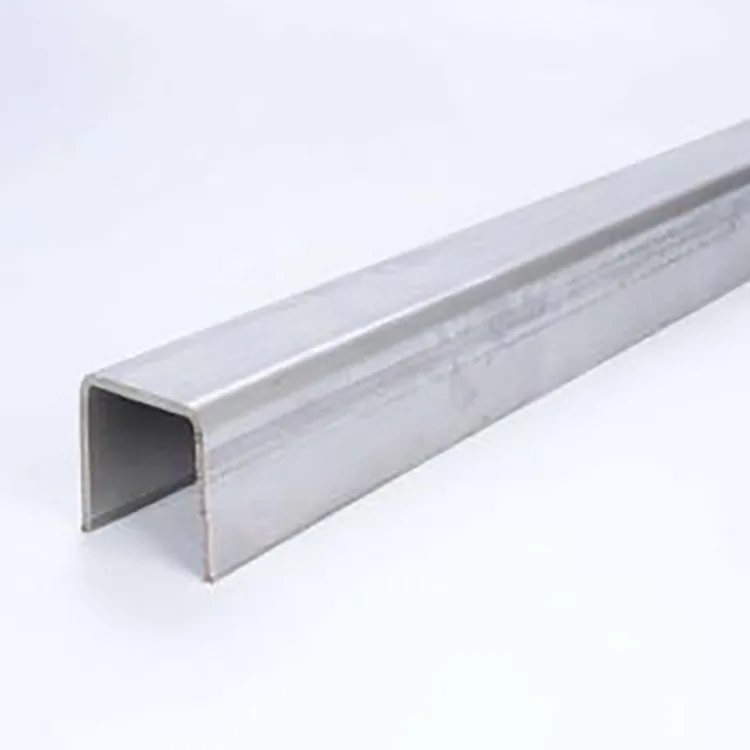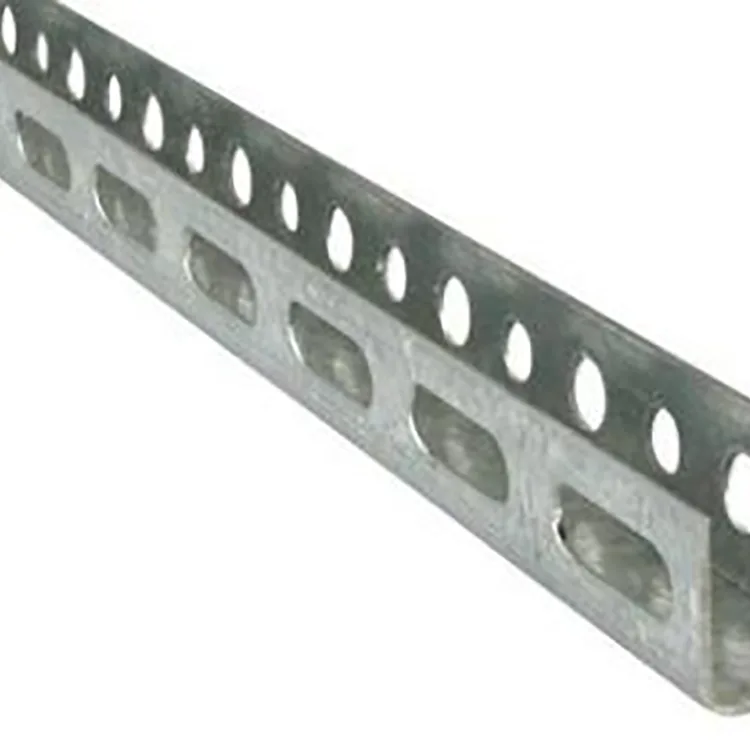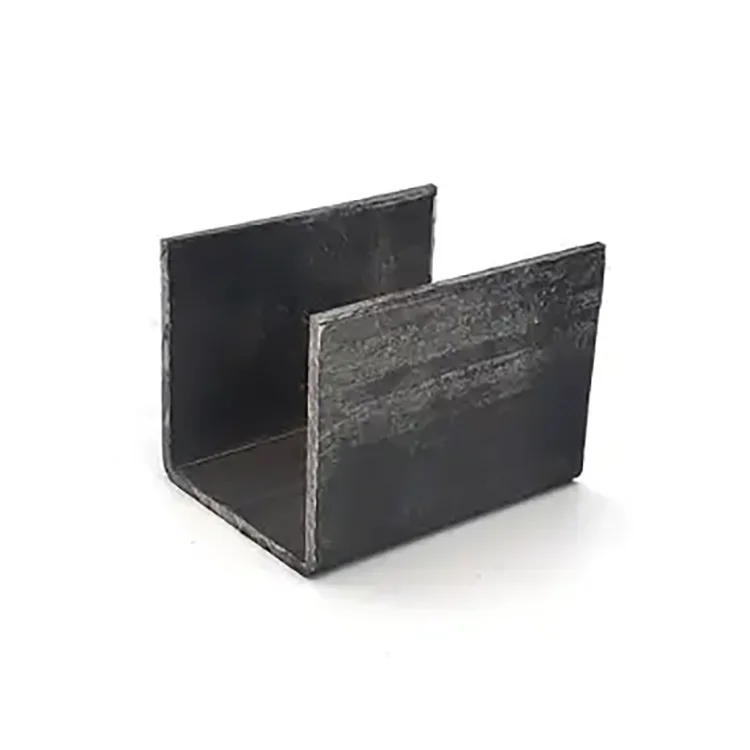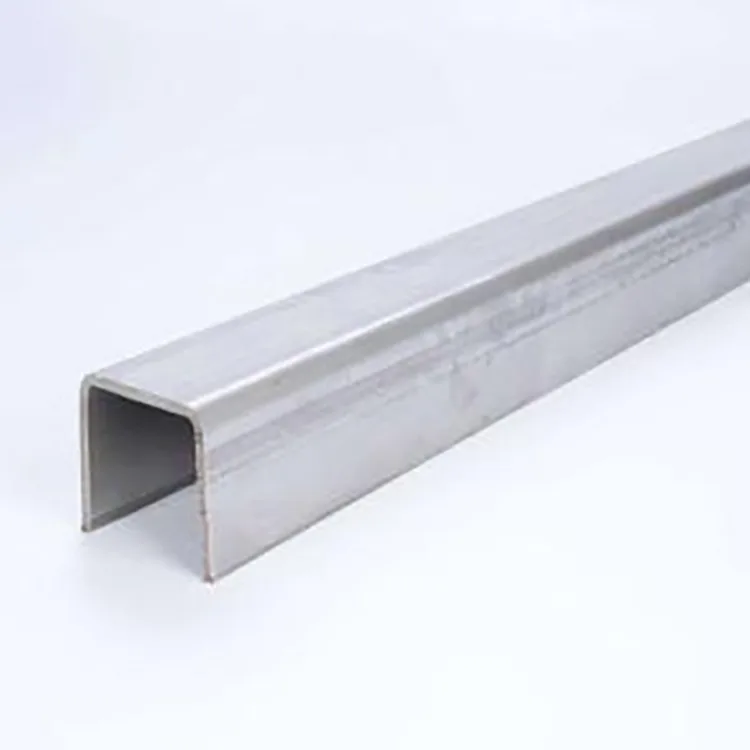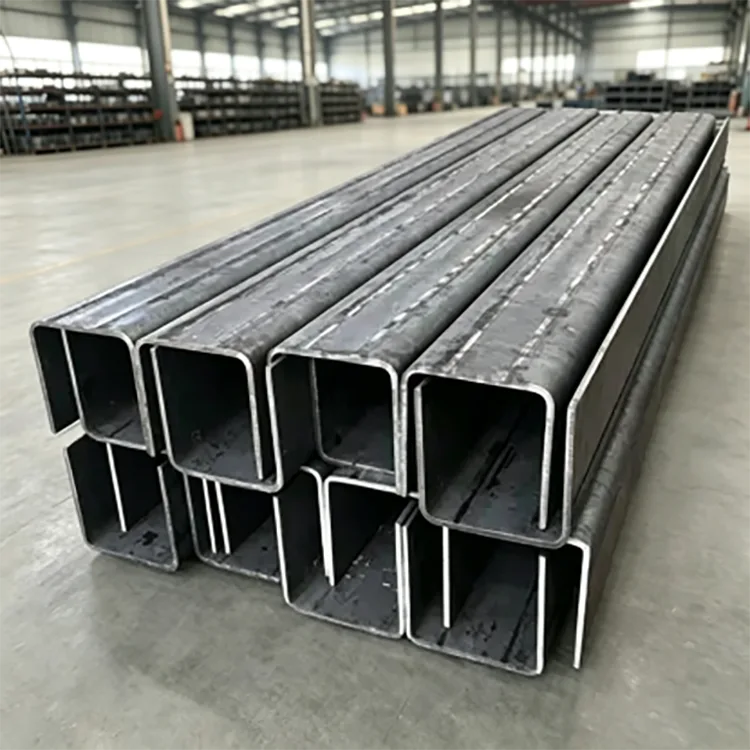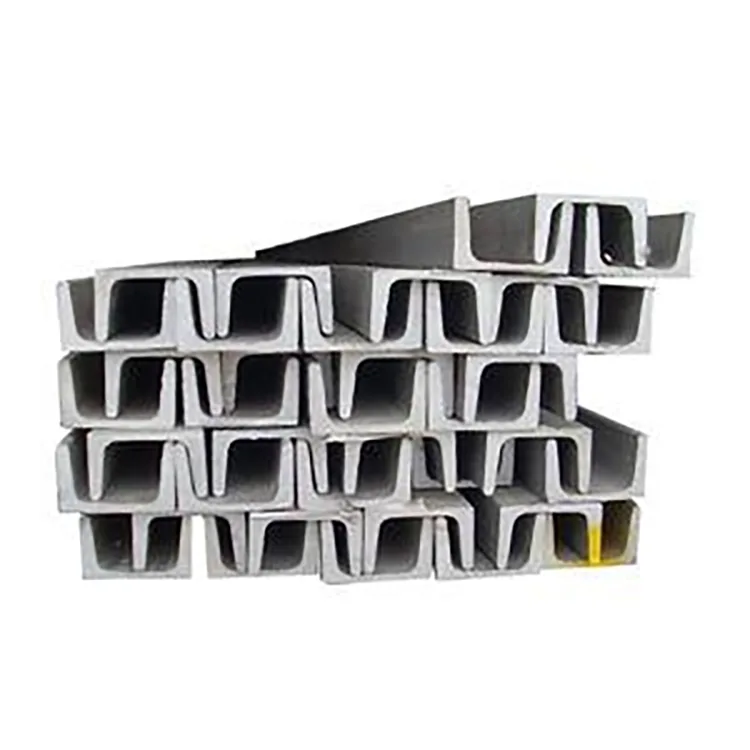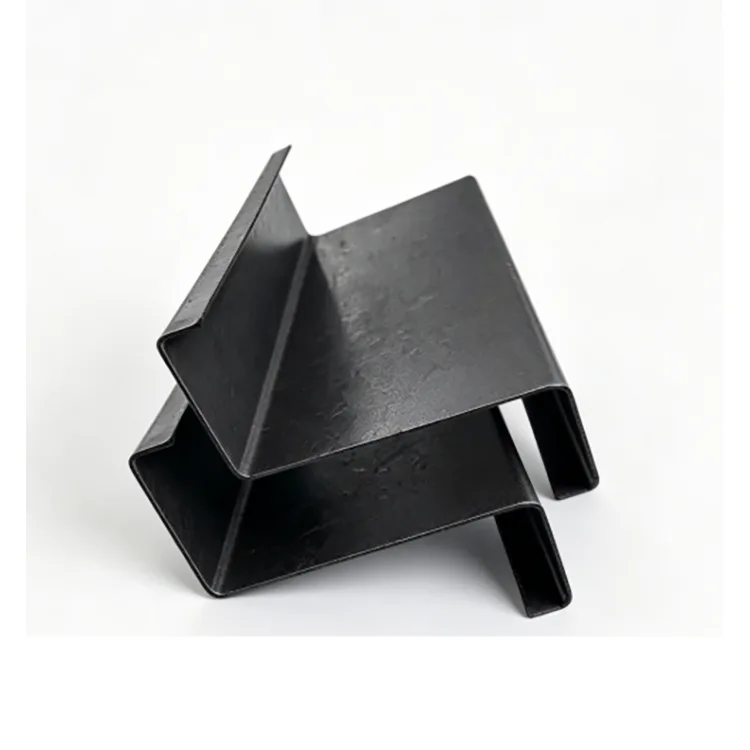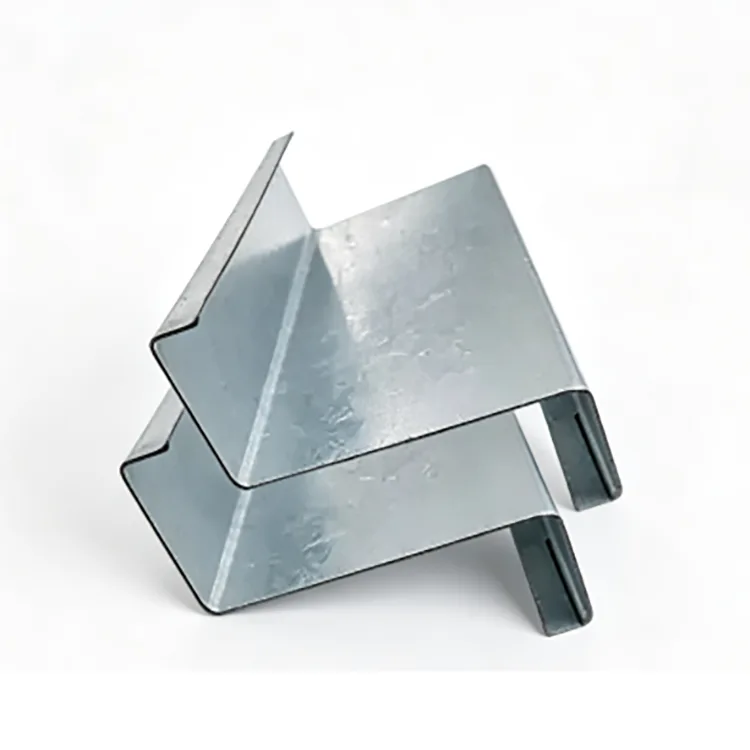
Canalul în U format la rece este dezvoltat pentru proiecte în care oțelul tradițional pentru canale este prea greu și costisitor, în timp ce tuburile pătrate sau dreptunghiulare sunt mai scumpe sau mai puțin convenabile pentru fixare și poziționare. Fabricat din bandă de oțel de calitate prin formare la rece integrată la temperatura camerei, secțiunea are o canelură obișnuită în formă de U, acces deschis și poziționare precisă.
În comparație cu secțiunile C și Z, care sunt utilizate în principal ca pane pentru acoperiș și perete, oțelul cu canal U este mai potrivit pentru suporturi, canale de fixare, baze de echipamente, piese încorporate, suporturi pentru țevi, structuri de ghidare și cadre de incintă. Canalul său deschis îl face, de asemenea, convenabil pentru șuruburi, strângere, ghidare și poziționare în timpul instalării.
Din acest motiv, este deosebit de potrivit pentru ateliere uscate de interior, fabrici închise și alte medii non-corozive fără ploaie, pulverizare de sare sau expunere la acid și alcali, în special acolo unde costul materialului și eficiența instalării trebuie controlate.


|
Articol |
Caietul de sarcini |
|
Material |
Oțel carbon Q235B, oțel format la rece de înaltă rezistență Q355B |
|
Dimensiuni standard |
U80, U100, U120, U140, U160, U180, U200, U250, U300 |
|
Grosimea peretelui |
0,8–3,0 mm; Sunt disponibile dimensiuni ultra-subțiri, cu pereți groși și non-standard |
|
Lungimi standard |
6 m, 9 m, 12 m |
|
Lungime personalizată |
Tăiere cu lungime fixă conform desenelor sau cerințelor proiectului |
|
Suprafaţă |
Oțel natural negru, suprafață plană, fără depuneri vizibile, răsuciri sau deformare |
|
Standard |
GB/T 6728-2017, Secțiuni de oțel cu pereți subțiri formate la rece |
|
Procesare personalizată |
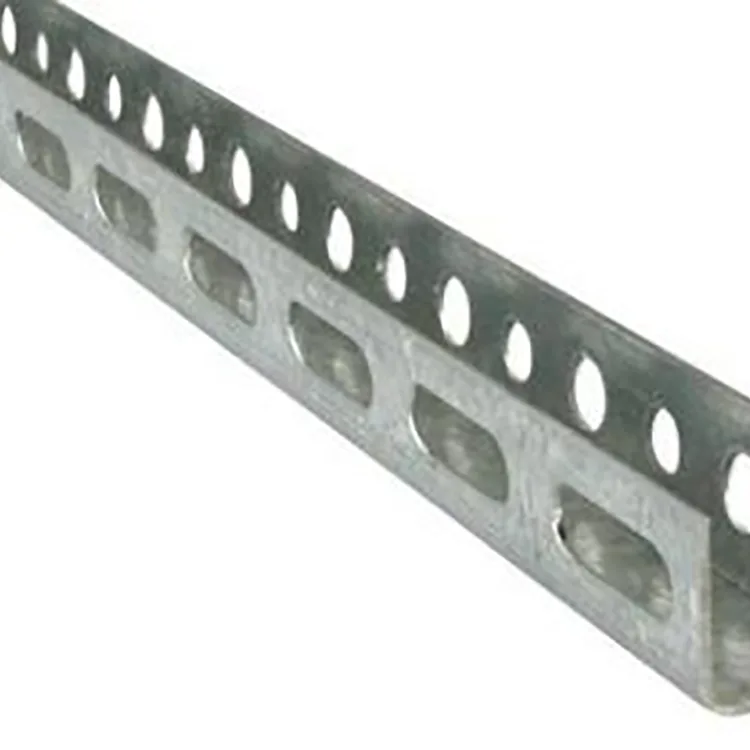
Pre-pungere, tăiere colțuri, tăiere unghiulară, crestare și dimensiuni neregulate |
Producția începe cu inspecția de intrare a bobinei de oțel, urmată de nivelarea și îndreptarea automată pentru a elibera stresul materialului. Banda trece apoi prin mai multe stații de rulare pentru a crea treptat secțiunea în formă de U, urmată de dimensionare precisă, tăiere servo CNC cu lungime fixă și opțional automată perforare sau tăiere colț.
Profilele finite sunt îndreptate din nou înainte de inspecția vizuală și dimensională completă, împachetarea și depozitarea.
Inspecție bobine de oțel → nivelare și îndreptare → formare progresivă la rece → dimensionare secțiune în U → tăiere CNC cu lungime fixă → perforare/tăiere colț → îndreptare secundară → inspecție dimensională și vizuală → grupare și depozitare
Spre deosebire de secțiunile laminate la cald, acest proces nu utilizează o etapă de laminare la temperatură ridicată. Permite controlul dimensiunilor profilului, dreptatea, pozițiile găurilor și geometria marginilor în timpul formării continue, ceea ce este util pentru proiectele care necesită o asamblare precisă.
Formarea la rece crește rezistența oțelului prin întărire prin lucru, permițând folosirea unei secțiuni cu perete mai subțire în locul unui canal tradițional mai greu în aplicații adecvate. Rezultatul este un consum mai mic de oțel și costuri reduse de transport, ridicare și instalare.
În aplicațiile de suport ușoare și medii tipice, designul format la rece poate fi cu peste 30% mai ușor decât oțelul tradițional pentru canale, contribuind la reducerea costurilor cu materialele, transportul și forța de muncă.
Secțiunea deschisă în formă de U este unul dintre principalele sale avantaje practice. Oferă o suprafață convenabilă pentru fixarea, ghidarea, limitarea, poziționarea echipamentului, prinderea țevilor și construcția încorporată.
Tot aici secțiunea diferă de oțelul C și Z. Secțiunile C și Z sunt selectate în mod obișnuit pentru pane, în timp ce oțelul cu canal U este mai des folosit acolo unde profilul în sine trebuie să funcționeze ca suport, bază, ghidaj sau canal de fixare.
Profilele sunt formate pe o linie automată de rulare și trec prin procese de dimensionare și îndreptare. Acest lucru ajută la menținerea dimensiunilor secțiunilor consistente, a marginilor drepte și a răsucirii controlate.
Pentru proiectele care utilizează găuri preperforate sau elemente cu lungime fixă, scopul este de a livra componente care pot fi asamblate direct, mai degrabă decât tăiate sau corectate în mod repetat la fața locului.
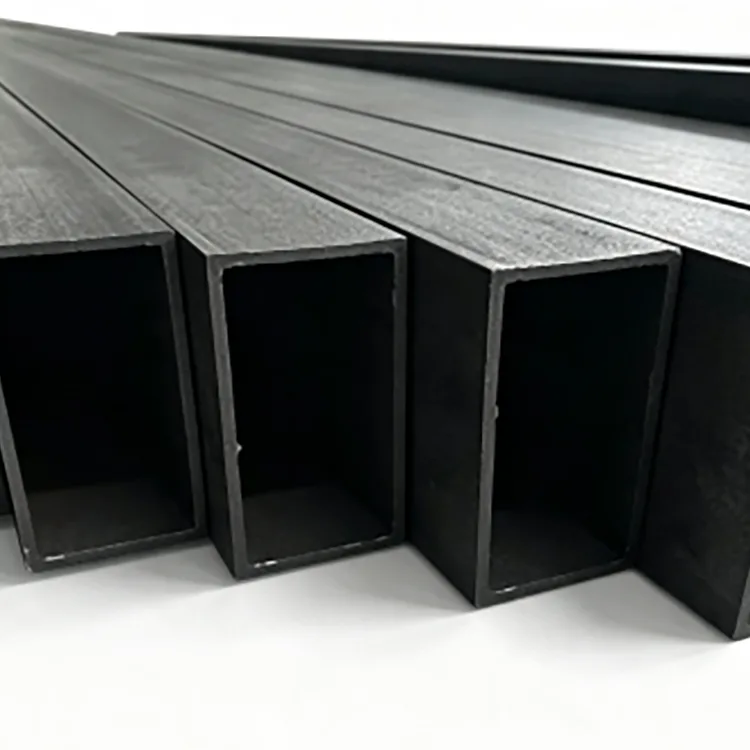
Suprafața naturală din oțel negru nu are o acoperire galvanizată care trebuie luată în considerare în timpul tăierii sau sudării. Materialul poate fi tăiat, găurit, sudat sau îndoit conform cerințelor de fabricație.
Găurile pre-perforate, fantele, tăieturile de colț și secțiunile cu lungime fixă pot fi, de asemenea, produse înainte de expediere, reducând cantitatea de procesare pe șantier necesară pentru proiectele de renovare și de sprijinire a echipamentelor.
O secțiune în U formată corespunzător are o suprafață plană, margini regulate și o geometrie consistentă. După asamblare, componentele pot menține goluri uniforme și un aspect general îngrijit, făcându-le potrivite nu numai pentru oțel funcțional, ci și pentru structuri interioare vizibile, ateliere și zone de expoziție sau showroom.

Designul cu perete subțire format la rece poate reduce greutatea cu 30%+ în comparație cu oțelul tradițional pentru canale, ceea ce poate reduce costurile de transport, ridicare și forță de muncă.
Formarea și îndreptarea cu role CNC asigură dimensiuni și dreptate uniforme, ajutând la reducerea lucrărilor de tăiere, găurire și corectare după livrare.
Canelura standard în formă de U poate fi utilizată direct pentru fixare, ghidare, susținere și poziționare. Cu găuri sau fante pre-perforate, multe componente pot fi asamblate fără fabricare suplimentară pe site.
Călirea la rece îmbunătățește rezistența secțiunii formate, făcând-o potrivită pentru suporturi de încărcare ușoară și medie, suporturi pentru echipamente, suporturi pentru țevi și structuri de incintă atunci când secțiunea este selectată corect pentru sarcină.
Proiectul a implicat un atelier de producție inteligent modern, cu un mediu interior uscat, controlat de praf. Clientul avea nevoie de un număr mare de suporturi de fixare a echipamentelor și cadre de susținere a țevilor, cu cerințe de stabilitate structurală, planeitate ridicată și cost controlat al proiectului.
Materialul selectat a fost Q235B Cold-Formed U-Channel, U100–U140, cu grosimea peretelui de 1,5–2,0 mm și găuri de poziționare pre-perforate.
Canelura în formă de U s-a potrivit cu cerințele de poziționare a echipamentului și de fixare a țevilor fără sudură suplimentară pe amplasament. Eficiența instalării a crescut cu 40%, în timp ce designul ușor a redus cerințele de transport și ridicare. În comparație cu soluția tradițională de canal-oțel, costul total al proiectului a fost redus cu 23%.
Planeitatea de profil înalt a ajutat, de asemenea, la prevenirea abaterilor de instalare în jurul echipamentului. Sistemul de suport finalizat a rămas stabil și fără slăbiri, cu un aspect îngrijit al atelierului și acceptarea unică a proiectului.
O fabrică industrială mai veche a necesitat noi pereți despărțitori interioare, suporturi pentru echipamente și structuri de fixare a conductelor. Deoarece clădirea existentă avea o capacitate de încărcare limitată, secțiunile grele din oțel nu erau potrivite pentru renovare.
Proiectul a folosit canalul U Q235B format la rece în mai multe dimensiuni, în funcție de diferitele cerințe de suport.
Secțiunea ușoară a ajutat la îndeplinirea limitărilor de sarcină ale clădirii existente fără a crește inutil sarcina structurală. Forma sa compactă a fost, de asemenea, mai ușor de instalat în zone restrânse din jurul echipamentelor și conductelor existente.
După instalare, structurile modernizate au oferit un sprijin stabil, menținând în același timp un aspect curat, făcând canalul în U potrivit pentru renovarea ușoară a fabricii de interior.
Este recomandat în principal pentru medii interioare uscate, ventilate, fără ploaie directă sau expunere corozivă. Pentru atelierele umede, trebuie luat în considerare un grund suplimentar pentru prevenirea ruginii. Mediile în aer liber, cu pulverizare de sare și puternic corozive necesită un strat de protecție adecvat sau o altă secțiune de oțel.
Q235B este potrivit pentru suporturi ușoare generale, console și structuri de incintă. Q355B este recomandat atunci când este necesară o rezistență mai mare, cum ar fi deschideri mai mari, baze de echipamente mai grele sau lucrări de armare.
U80–U120 poate fi utilizat pentru țevi mai mici și suporturi pentru echipamente. U140–U200 este potrivit pentru structurile principale ale carcasei și bazele de rack. Pentru armături mai grele și baze mai mari, secțiunile mai mari, cum ar fi U250–U300, pot fi luate în considerare în funcție de sarcina reală.
0,8–1,2 mm este utilizat în general pentru poziționare ușoară și aplicații neportante; 1,5–2,0 mm este potrivit pentru structurile de sprijin obișnuite; 2,5–3,0 mm este destinat aplicațiilor de sprijin și armare mai grele.
Dimensiunea finală a secțiunii trebuie confirmată în funcție de deschidere, sarcină, metoda de fixare și condițiile de instalare, mai degrabă decât selectată numai după dimensiunea profilului.
Produsul standard este furnizat ca oțel negru natural, fără un strat galvanizat. Acest lucru face ca tăierea, sudarea și găurirea ulterioare să fie simple și permite cumpărătorului să aplice grund, vopsea sau un alt tratament adecvat de suprafață atunci când este necesar.
Produsul este cel mai potrivit pentru:
Fabrici și ateliere de interior uscate
Cadre suport echipamente
Structuri de susținere a conductelor și cablurilor
Baze de echipamente
Despărțitori și dulapuri interioare
Componente din oțel încorporate
Structuri de ghidare și poziționare
Proiecte de renovare din oțel ușor
Pentru structurile exterioare, zonele de coastă, umiditatea persistentă sau mediile expuse la acizi și alcaline, protecția împotriva coroziunii trebuie specificată înainte de producție.
Canalul U poate fi produs conform desenelor de proiect, mai degrabă decât limitat la dimensiunile stocului standard. Procesarea disponibilă include găuri pre-perforate, fante, tăiere colțuri, tăiere în unghi, tăiere cu lungime fixă și dimensiuni nestandard.
Pentru proiectele care utilizează componente repetate de sprijin, preprocesarea poate reduce tăierea și găurirea pe șantier. Cumpărătorii pot furniza desene, dimensiunile secțiunilor, distanța dintre găuri, cerințele de lungime și calitatea materialului atunci când solicită o ofertă.
Pentru comenzi mai mari, producția poate fi aranjată în funcție de combinația de dimensiuni și programul de livrare cerute, cu inspecție dimensională efectuată înainte de împachetare și expediere.
Controlul calității începe cu bobina de oțel de intrare, unde calitatea materialului și condițiile dimensionale de bază sunt verificate înainte de formare.
În timpul producției, principalele puncte de control sunt nivelarea benzilor, stabilitatea rulării, dimensiunile secțiunii, dreptatea, poziția găurii și lungimea de tăiere. După formare, profilele sunt supuse îndreptării secundare și inspecției vizuale și dimensionale finale.
O atenție deosebită este acordată răsucirii, deformării, stării marginilor și consistenței între loturi. Pentru produsele pre-perforate, poziția și distanța dintre găuri sunt de asemenea verificate deoarece aceste dimensiuni afectează direct instalarea.
Această abordare de producție este importantă pentru proiectele în care canalul în U livrat trebuie să se potrivească cu desenele și să fie asamblat cu alte componente fabricate fără corectări repetate ale amplasamentului.
Pentru aplicații adecvate ușoare și medii, formarea la rece introduce întărirea prin lucru și poate oferi o rezistență mai mare materialului format. Secțiunea este, de asemenea, regulată dimensional și rezistentă la deformare atunci când este selectată și instalată corespunzător. Pentru structurile primare cu încărcare puternică, calculul de sarcină necesar ar trebui să determine dacă este necesar un canal mai greu sau o secțiune de înaltă rezistență.
Poate înlocui oțelul tradițional pentru canale în multe aplicații cu sarcini ușoare și medii, cum ar fi suporturi, console, carcase, structuri încorporate și baze de echipamente. Nu ar trebui să înlocuiască automat grinzile primare grele sau structurile supuse unui impact semnificativ sau sarcini concentrate.
Da. În conformitate cu desenele, pot fi produse pre-poansare, tăiere colțuri, crestare, tăiere în unghi și lungimi fixe non-standard. Acest lucru permite componentelor să ajungă gata pentru asamblare.
Secțiunile C și Z sunt utilizate în principal pentru pane de acoperiș și pereți. Secțiunile în U sunt utilizate mai frecvent pentru suporturi, baze, părți înglobate, canale de fixare, ghidaje și structuri de poziționare. Selecția ar trebui să urmeze funcția structurală reală.
O secțiune fabricată corespunzător trece prin formare, dimensionare și îndreptare în mai multe treceri pentru a controla răsucirea și deformarea în conformitate cu cerințele standard aplicabile. Materialul corect, grosimea peretelui, dimensiunea secțiunii și metoda de instalare sunt, de asemenea, importante pentru menținerea stabilității dimensionale în funcționare.
Q235B este potrivit pentru aplicații generale de suport de lumină și carcase. Q355B oferă o rezistență mai mare și este mai potrivit pentru bazele echipamentelor mai grele, deschideri mai mari și lucrări de armare atunci când proiectarea structurală o cere.
Da. Produsul standard este oțel negru natural, astfel încât poate fi prelucrat cu grund adecvat, vopsea, acoperire cu pulbere sau galvanizare în funcție de mediul proiectului și cerințele de coroziune.
Abordare
Drumul arterial secundar nr. 2-1, zona de extindere a zonei industriale Daqiuzhuang, districtul Jinghai, Tianjin, China
Tel