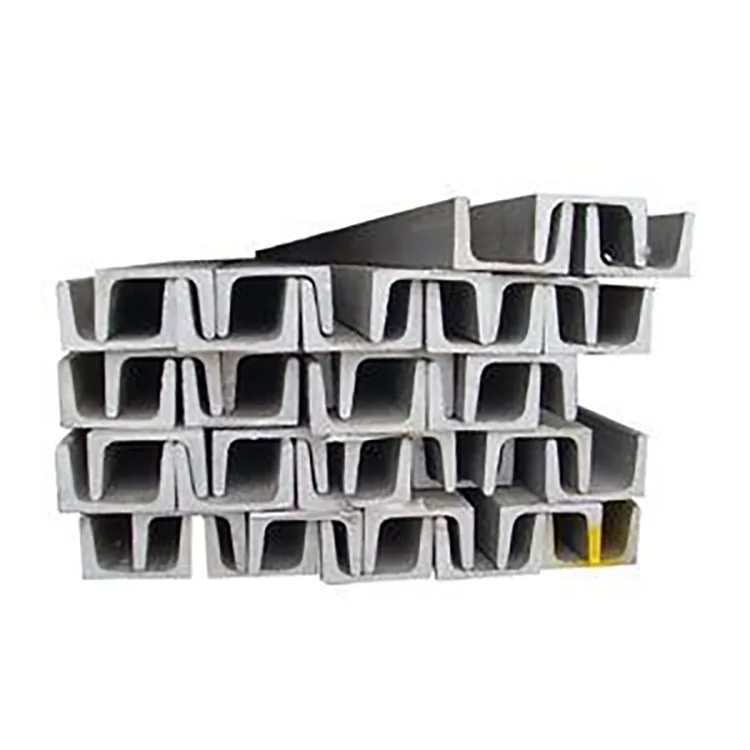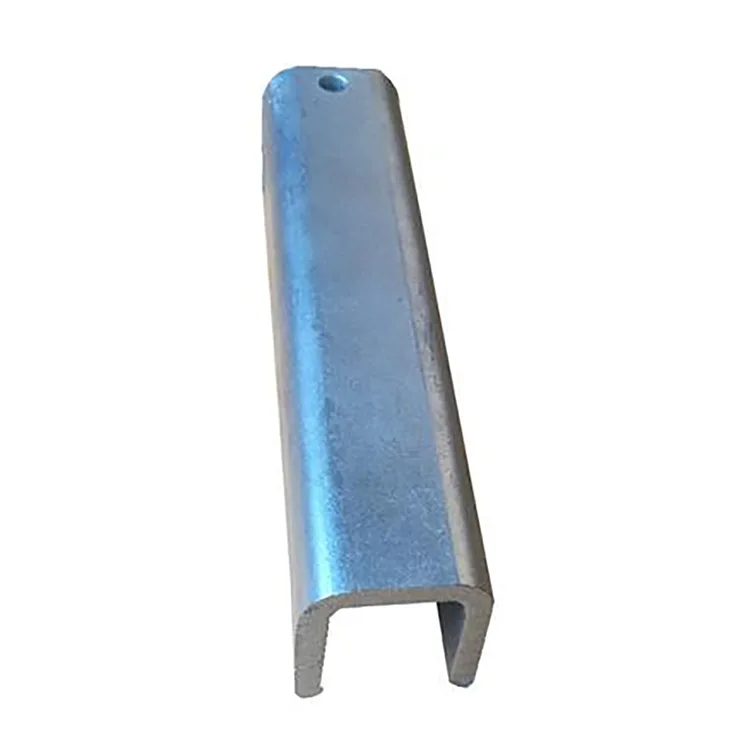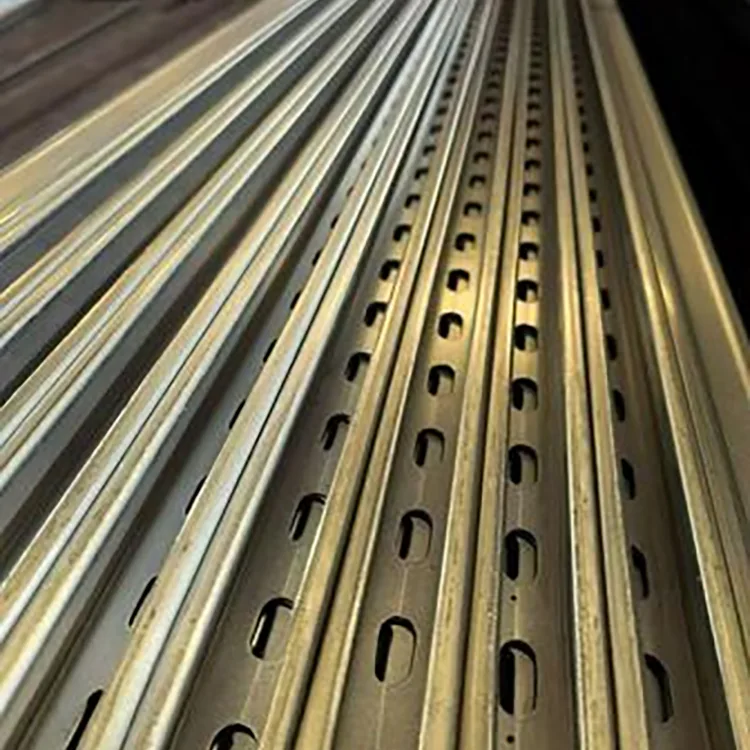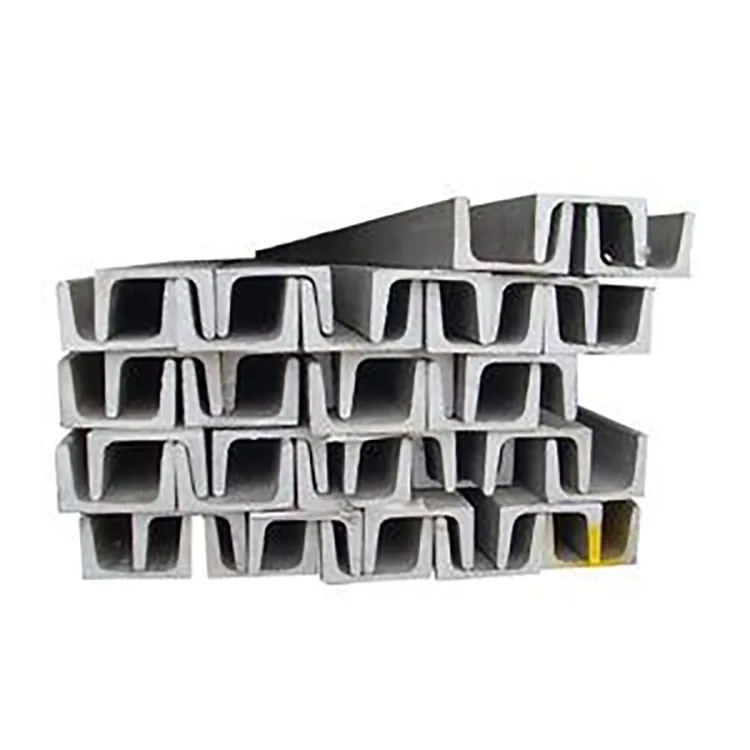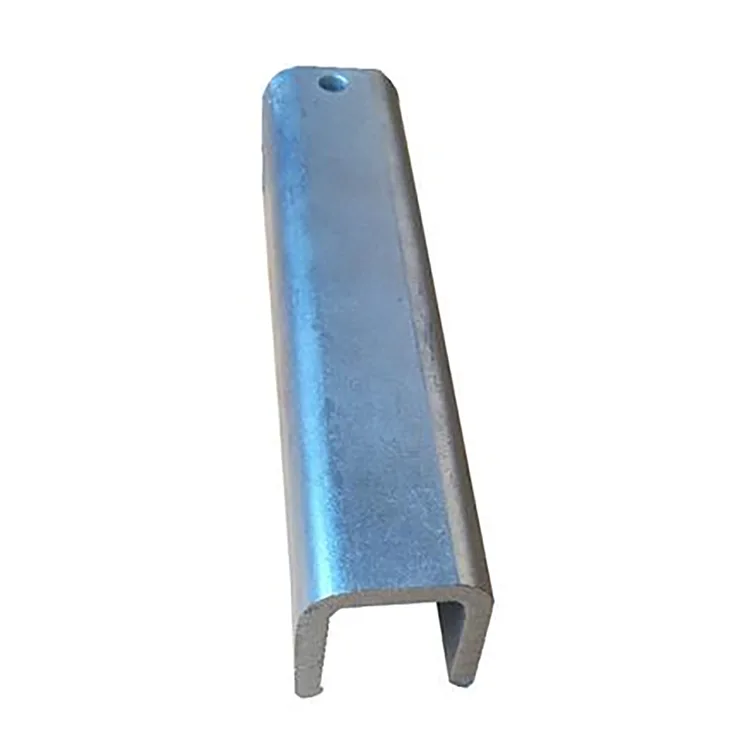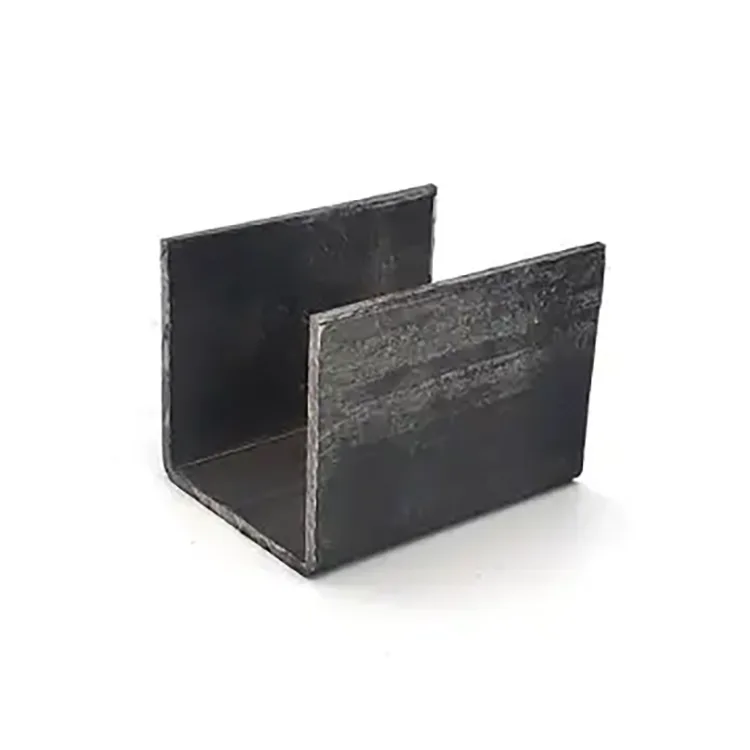
Un canal în U galvanizat este selectat atunci când un proiect necesită o secțiune de oțel deschisă pentru fixarea, poziționarea sau susținerea componentelor în aer liber, mai degrabă decât un tub închis sau o pană C/Z convențională.
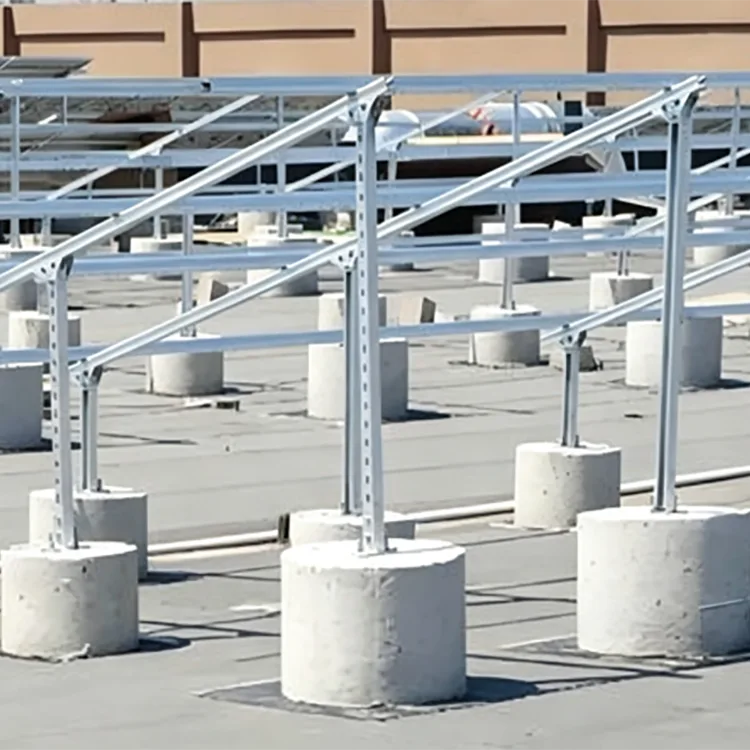
Secțiunea în formă de U creează o bază continuă și flanșe laterale pentru șuruburi, prindere și conectare. Este utilizat în mod obișnuit pentru baze de echipamente, suporturi de conducte, structuri fotovoltaice, cadre exterioare, suporturi încorporate și instalații municipale.
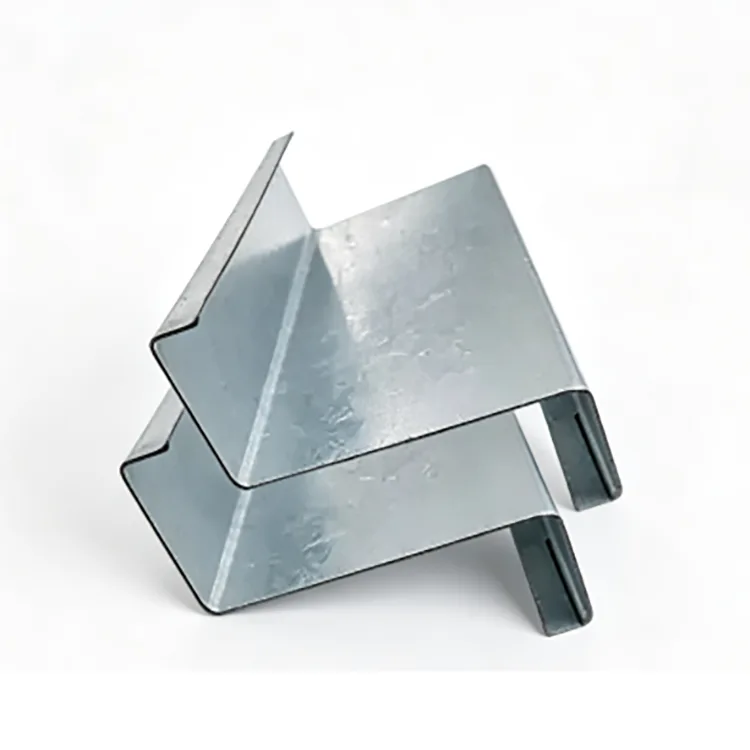
Secvența de fabricație este importantă. Banda de oțel este mai întâi laminată în profilul U necesar, urmată de tăiere și perforare. Secțiunea finalizată este apoi pretratată chimic și galvanizată la cald. Această abordare evită îndoirea unei benzi galvanizate în forma finală și oferă protecție cu zinc secțiunii formate, inclusiv interiorul canalului U.
Pentru proiectele în aer liber, combinația corectă nu este doar „zinc mai gros = mai bun”. Dimensiunea secțiunii, calitatea oțelului, grosimea peretelui, sarcina structurală, mediul de expunere și perioada de serviciu estimată trebuie luate în considerare împreună.


Principalul avantaj al unui canal U este geometria sa deschisă.
Secțiunea inferioară oferă o suprafață de reazem continuă, în timp ce cele două flanșe laterale pot fi utilizate pentru conexiuni cu șuruburi, cleme, console și componente de poziționare. Acest lucru îl face util acolo unde instalatorii au nevoie de acces la conexiune din partea deschisă.
În comparație cu o secțiune C sau secțiune Z, un canal în U este în general mai convenabil pentru bazele echipamentelor, suporturile pentru țevi și structurile de poziționare. Secțiunile C și Z sunt selectate mai frecvent în funcție de comportamentul lor structural ca pane sau elemente de cadru.
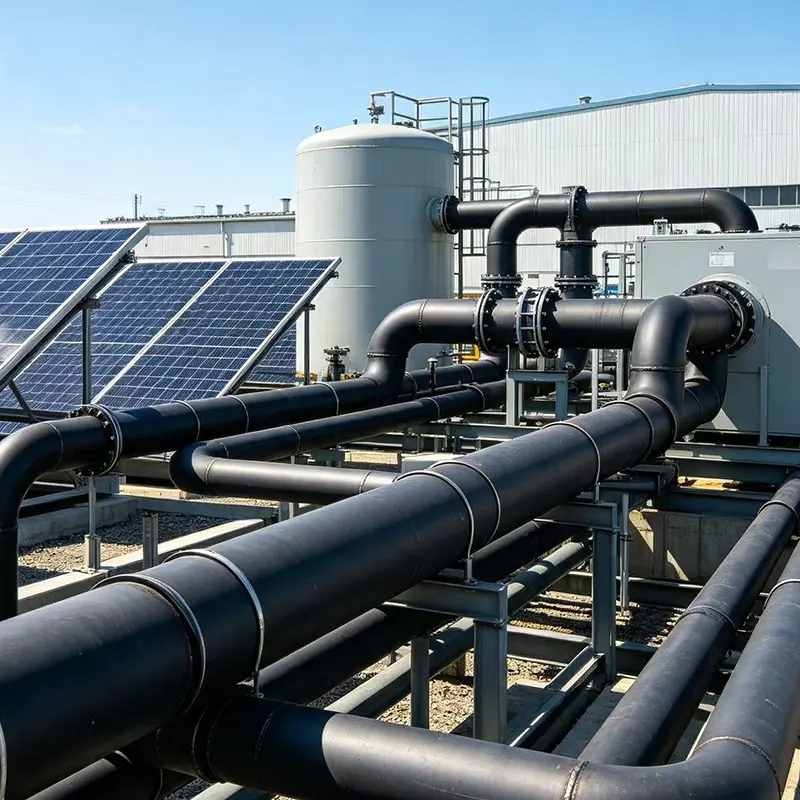
Pentru un proiect care implică echipamente fotovoltaice, conducte exterioare sau suporturi pentru mașini, secțiunea în U poate reduce, prin urmare, nevoia de suporturi fabricate suplimentare.
|
Articol |
Caietul de sarcini |
|
Produs |
Canal U galvanizat |
|
Material de bază |
Q235B, Q355B oțel format la rece |
|
Fabricarea |
Laminare + galvanizare la cald |
|
Secțiune |
U80–U300 |
|
Grosimea peretelui |
0,8–3,0 mm |
|
Acoperire cu zinc standard |
85 μm+ |
|
Opțiune cu coroziune medie |
120–180 μm |
|
Opțiune de coroziune puternică |
200–275 μm |
|
Suprafaţă |
Finisaj galvanizat uniform gri-argintiu |
|
Standard |
GB/T 6728-2025; EN ISO 1461 |
|
Prelucrare |
Tăiere, perforare, tăiere colțuri, producție pe lungime fixă și alte operațiuni personalizate |
|
Personalizare |
Secțiune non-standard, grosimea peretelui, lungimea și aranjarea găurilor |
Pentru acest tip de produs, formarea și cea mai mare parte a fabricației trebuie finalizate înainte de galvanizarea la cald.
Calea de productie este:
Inspecție benzi de oțel → Nivelare → Formare profil U → Tăiere CNC → Perforare și prelucrare colț → Îndreptare → Degresare → Decapare → Fluxare → Uscare → Galvanizare la cald → Răcire/pasivare → Inspecție zinc → Inspecție finală → Ambalare
Această secvență permite producătorului să controleze dimensiunile finale ale secțiunii în U înainte de galvanizare.
De asemenea, înseamnă că găurile, colțurile și interiorul profilului format sunt tratate ca parte a secțiunii finite, mai degrabă decât să se bazeze pe o acoperire care trebuie să supraviețuiască operațiunilor de formare ulterioare.
După galvanizare, trebuie evitată îndoirea inutilă sau formarea grea. Dacă materialul trebuie sudat sau tăiat la locul de muncă, zona de zinc deteriorată trebuie curățată și reparată cu un strat adecvat bogat în zinc.
Acoperirea cu zinc ar trebui să fie adaptată mediului real de coroziune.
85 μm+ este potrivită ca specificație de pornire pentru aplicații obișnuite în aer liber în zonele interioare unde expunerea este relativ moderată.
Pentru 120–180 μm, acoperirea poate fi luată în considerare pentru fabricile umede, instalațiile agricole și zootehnice, instalațiile de pe malul râului și alte locații cu umiditate mai persistentă.
Pentru 200–275 μm, acoperirea mai grea este destinată proiectelor cu expunere la coroziune mai puternică, cum ar fi zonele de coastă, porturile, instalațiile chimice și mediile cu ape uzate. Cerința exactă a acoperirii ar trebui să fie confirmată în raport cu categoria de coroziune a proiectului și specificațiile aplicabile.
Un strat de zinc mai gros nu compensează o secțiune de oțel subdimensionată. Protecția împotriva coroziunii și proiectarea structurală trebuie evaluate separat.
Calitatea de oțel ar trebui să urmeze sarcina structurală mai degrabă decât cerințele de zinc.
Q235B este o alegere practică pentru suporturile comune ale echipamentelor, suporturile exterioare, suporturile pentru conducte, structurile auxiliare fotovoltaice și aplicațiile municipale generale.
Q355B este mai potrivit pentru aplicații cu sarcini mai mari, cum ar fi bazele mari ale echipamentelor, structurile de susținere mai grele, condițiile de vânt sau zăpadă puternic și proiectele în care proiectarea structurală necesită oțel cu rezistență mai mare.
Pentru gama de produse furnizată, Q355B este descris ca oferind o capacitate de încărcare cu aproximativ 30% mai mare la aceeași dimensiune a secțiunii în condițiile de proiectare aplicabile. Acest lucru ar trebui tratat mai degrabă ca o comparație proiect/design decât o regulă de înlocuire universală; secțiunea finală trebuie verificată în raport cu sarcina tehnică.
Gama U80–U300 permite ca secțiunea să fie adaptată la diferite sarcini de sprijin.
U80–U120 poate fi utilizat pentru suporturi de țevi ușoare, suporturi pentru echipamente mici, componente de poziționare și structuri secundare de seră.
U140–U200 acoperă multe aplicații de suport pentru exterior, inclusiv structuri fotovoltaice auxiliare, baze de echipamente și instalații municipale.
U220–U300 este mai potrivit pentru baze de echipamente mai grele, structuri de sprijin mai mari și proiecte care necesită o capacitate de secțiune mai mare.
1,2–1,4 mm: console ușoare, elemente de poziționare și aplicații de sprijin non-primare
1,5–2,0 mm: gamă comună pentru structurile de susținere exterioare și bazele echipamentelor
2,2–3,0 mm: sarcini mai grele, suporturi mari, zone puternice de vânt/zăpadă și aplicații care necesită o rezistență mai mare la deformare
Grosimea finală trebuie calculată din intervalul real, metoda de conectare și sarcina aplicată.
Secțiunile în U galvanizate pot fi utilizate pentru baze de echipamente, elemente de fixare, structuri de poziționare și suporturi auxiliare în instalațiile exterioare de energie regenerabilă. În cazul în care un proiect are o cerință de proiectare de 25 de ani, acoperirea cu zinc ar trebui să fie selectată în funcție de expunerea reală a mediului, mai degrabă decât să specifice aceeași acoperire pentru fiecare locație.
Pulverizarea cu sare și umiditatea persistentă accelerează coroziunea pe oțelul expus. Profilele galvanizate în formă de U cu o acoperire mai grea pot fi utilizate pentru suporturi pentru echipamente de exterior, baze încorporate și structuri de fixare unde geometria secțiunii este adecvată.
Sistemele de ventilație, conductele, suporturile pentru echipamente și structurile de seră pot fi expuse la umiditate ridicată și atmosfere care conțin amoniac. Oțelul galvanizat oferă o protecție mai bună împotriva coroziunii decât oțelul neprotejat neprotejat în aceste condiții.
Suporturile pentru echipamente, structurile de fixare a conductelor și cadrele exterioare pot beneficia de galvanizarea la cald acolo unde mediul este compatibil cu oțelul zincat. Pentru expunerea la substanțe chimice foarte agresive, sistemul complet de protecție împotriva coroziunii trebuie specificat în funcție de mediul chimic.
Aplicațiile includ baze de balustradă, suporturi legate de iluminat, structuri de fixare a echipamentelor de trafic, cadre de peisaj și alte componente din oțel pentru exterior.
Poate fi utilizat pentru conducte expuse, suporturi pentru echipamente, structuri de fixare exterioare și suporturi de utilități din jurul instalațiilor industriale.
Pentru un proiect de susținere a echipamentelor în aer liber la aproximativ 2 km de coastă, a fost selectat un profil în U zincat Q355B cu o acoperire cu zinc de 220 μm pentru suporturile echipamentelor și bazele încorporate. Acoperirea mai grea a fost specificată din cauza expunerii la pulverizare de sare, în timp ce oțelul cu rezistență mai mare a fost utilizat pentru cerințele de sarcină structurală. Profilul U a simplificat, de asemenea, poziționarea echipamentului și conexiunile cu șuruburi.
O unitate de porci și păsări de curte la scară largă necesita elemente de sprijin rezistente la coroziune pentru echipamente și conducte într-un mediu cu umiditate ridicată cu expunere la amoniac. Pentru structurile de susținere și elementele de fixare au fost utilizate secțiuni în U galvanizate Q235B. Profilul deschis a permis instalarea și reglarea convenabilă, în timp ce suprafața galvanizată a redus nevoia de tratament repetat de coroziune.
Un canal în U nu ar trebui să înlocuiască automat orice altă secțiune de oțel.
Pentru pane de acoperiș, secțiunile C sau Z pot oferi o configurație structurală mai potrivită.
Pentru elementele structurale închise în care rezistența la torsiune, geometria închisă sau aspectul sunt importante, pot fi de preferat secțiuni pătrate sau dreptunghiulare goale.
Pentru aplicații uscate în interior, canalul în U, format la rece, neacoperit poate fi mai economic dacă nu este necesară protecția împotriva coroziunii.
Pentru medii chimice extrem de agresive, galvanizarea la cald în sine nu poate oferi protecția necesară. Mediul chimic, concentrația, temperatura și timpul de expunere trebuie revizuite înainte de selectarea materialului.
Geometria de bază a secțiunii în U poate rămâne aceeași, dar condițiile de aplicare sunt diferite.
|
Factor |
Canalul U negru |
Canal U galvanizat |
|
Suprafaţă |
Oțel neacoperit |
Acoperire cu zinc prin imersie la cald |
|
Utilizare uscată în interior |
Potrivit |
De obicei inutil |
|
Expunere în aer liber |
Necesită acoperire/întreținere suplimentară |
Mai potrivit |
|
Mediu umed |
Risc de coroziune mai mare |
Protectie imbunatatita la coroziune |
|
Utilizarea litoralului |
Necesită un sistem adecvat de coroziune |
Poate fi specificată acoperirea grea cu zinc |
|
Costul initial |
Mai jos |
Superior |
|
Întreţinere |
Poate necesita revopsire |
Întreținere de rutină redusă a stratului de acoperire |
Inspecția trebuie să acopere atât secțiunea de oțel, cât și calitatea galvanizării.
Înainte de galvanizare, profilul U este verificat pentru dimensiunile secțiunii, dreptatea, răsucirea, poziția găurii și precizia de tăiere. Acest lucru este important deoarece acoperirea cu zinc nu corectează problemele dimensionale create în timpul rulării.
După galvanizare, inspectorii verifică suprafața pentru zone goale, acumulare excesivă de zinc, decojire, crăpare și alte defecte vizibile. Grosimea stratului de zinc poate fi măsurată conform metodei de inspecție convenite.
Pentru comenzile de proiect, certificatele de materiale, înregistrările de inspecție dimensională, rezultatele inspecției de zincare și alte documente de calitate pot fi furnizate în conformitate cu cerințele cumpărătorului.
Canalul în U poate fi furnizat ca o secțiune dreaptă standard sau prelucrat înainte de galvanizare.
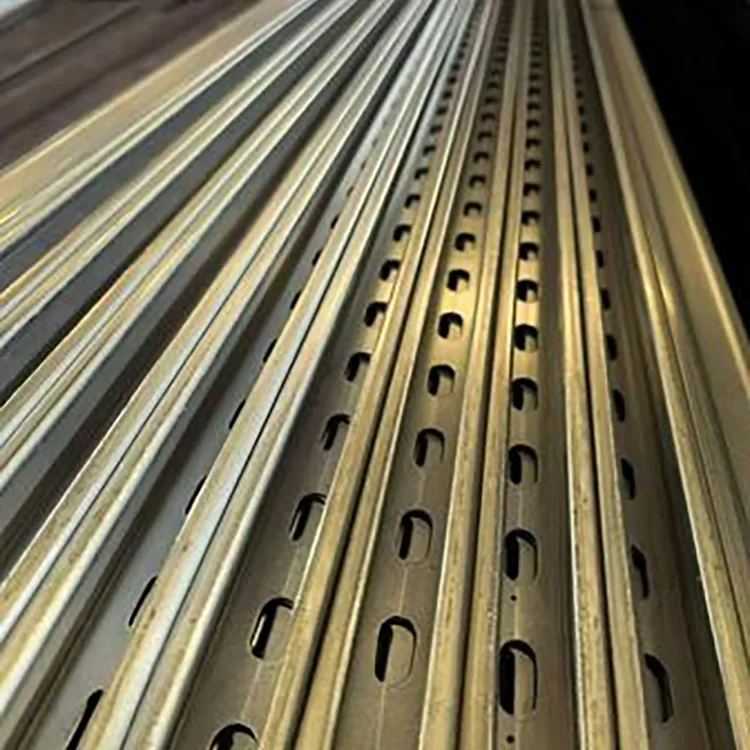
Operațiunile personalizate tipice includ tăierea cu lungime fixă, perforarea, tăierea colțurilor, poziționarea găurilor și producția de secțiuni non-standard. Finalizarea acestor operațiuni înainte de galvanizare ajută la menținerea zonelor prelucrate protejate de stratul final de zinc.
Pentru proiecte mai mari, cumpărătorii ar trebui să furnizeze desenul secțiunii împreună cu modelul găurilor, lungimea necesară, calitatea oțelului, grosimea peretelui și mediul de coroziune. Acest lucru permite producătorului să citeze specificația finală, mai degrabă decât doar secțiunea U brută.
Înainte de a plasa o comandă, confirmați aceste puncte:
1.Dimensiunea secțiunii U: U80–U300 sau o dimensiune specifică proiectului.
2.Calitate de oțel: Q235B sau Q355B.
3. Grosimea peretelui: pe baza sarcinii structurale și a deschiderii.
4.Acoperire cu zinc: 85 μm+, 120–180 μm sau 200–275 μm în funcție de expunere.
5. Model de găuri: diametru, distanță și poziție dacă este necesară perforarea prealabilă.
6.Lungime: lungime fixă standard sau specifică proiectului.
7.Standard aplicabil: specificația actuală a proiectului și standardul de galvanizare necesar.
8.Documente de inspecție: certificat de material, inspecție dimensională și raport de zincare acolo unde este necesar.
Aceste informații sunt suficiente pentru a evita cea mai frecventă greșeală de cumpărare: compararea secțiunilor în U galvanizate numai după prețul pe tonă, ignorând în același timp calitatea oțelului, grosimea peretelui și stratul de zinc.
Da. Produsul este format mai întâi și apoi galvanizat la cald, astfel încât secțiunea în formă de U este galvanizată ca profil finit. Acoperirea reală a acoperirii trebuie verificată în conformitate cu cerințele de inspecție convenite.
Evită formarea mecanică a unui strat de zinc finit în forma finală de U. Operațiunile de tăiere, perforare și formare majore pot fi finalizate înainte de galvanizare, urmate de tratamentul final de protecție împotriva coroziunii.
Învelișul de zinc din jurul unei suduri este afectat de căldura de sudare. După sudare, zona trebuie curățată și reparată cu un strat adecvat bogat în zinc.
Poate fi utilizat acolo unde secțiunea și sistemul de coroziune îndeplinesc cerințele proiectului. Pentru zonele de coastă sau foarte corozive, ar trebui luate în considerare un strat de zinc mai greu și, eventual, un sistem de protecție suplimentar.
Nicio nota nu este universal mai bună. Q235B este potrivit pentru multe structuri cu sarcină normală, în timp ce Q355B este selectat atunci când este necesară o rezistență structurală mai mare. Nota ar trebui să urmeze calculul ingineresc.
Canalul în U este utilizat în mod obișnuit pentru baze, fixare, poziționare și structuri de susținere unde profilul său deschis este convenabil pentru conexiuni. Canalul C este mai frecvent utilizat ca o secțiune structurală sau ca pană. Alegerea corectă depinde de calea de încărcare și de proiectarea conexiunii.
Da. Dimensiunile secțiunilor non-standard, grosimile pereților, lungimile și modelele de găuri pot fi discutate pe baza desenelor și a cerințelor proiectului.
Da, cu condiția ca stratul de zinc și specificațiile structurale să fie selectate pentru mediul real de coroziune. Pentru o expunere puternică la pulverizare de sare, o acoperire mai grea, cum ar fi 200–275 μm, poate fi luată în considerare împreună cu cerințele de protecție împotriva coroziunii ale proiectului.
Abordare
Drumul arterial secundar nr. 2-1, zona de extindere a zonei industriale Daqiuzhuang, districtul Jinghai, Tianjin, China
Tel